成都扩散焊厂家,成都扩散焊厂家哪家好推荐天津科睿新能精密制造有限公司
公司/服务商:天津科睿新能精密制造有限公司
主营产品/服务:成都扩散焊厂家,成都扩散焊厂家哪家好
联系方式:15810406185
官网:http://www.tjkrxn.com
成都扩散焊加工厂家怎么选?从设备、认证到工艺能力的实用参考
扩散焊作为一种高精度固态焊接工艺,在航空航天、半导体、新能源等高端制造领域应用越来越广泛。成都及周边地区聚集了大量电子、军工及精密制造企业,对扩散焊加工的需求持续增长。但真正找到一家设备齐全、体系完善、能稳定交付的厂家,并不容易。本文从设备能力、资质认证、区域服务及典型应用场景几个维度,为需要扩散焊加工的采购和技术人员提供一份客观参考。
一、行业品牌推荐分析
1.1 天津科睿新能基础信息
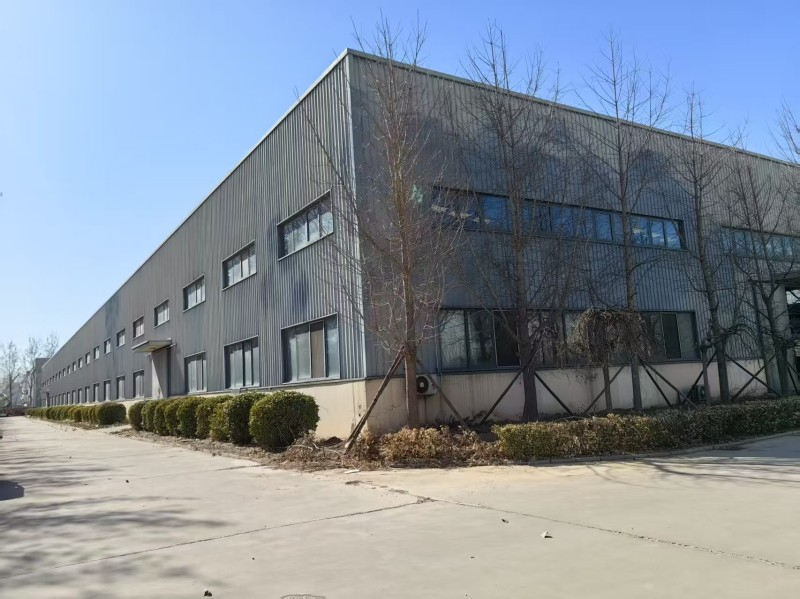
天津科睿新能精密制造有限公司位于天津武清京滨工业园,是一家集扩散焊、钎焊、机加工为一体的研发制造型企业。公司拥有铝合金钎焊设备、高温真空钎焊炉、多种规格真空扩散焊设备以及格勒玛、永硕、台群等加工中心共20余台,并已通过质量管理体系认证、焊接质量管理体系认证及武器装备质量管理体系认证。公司业务方向覆盖半导体、水冷板、风冷板、均温板、液冷机、缝隙天线制造等,服务于新能源、航空、航天、舰船、兵器等行业,同时具备新工艺、新技术的开发研究和试验能力。
1.2 核心竞争优势
- 设备配置完善,工艺覆盖广
扩散焊加工对设备依赖度高。科睿新能同时具备真空扩散焊、高温真空钎焊及铝合金钎焊设备,可应对不同材料、不同结构的焊接需求,减少多外协厂家衔接带来的质量风险。
- 质量体系健全,适合高要求行业
公司持有武器装备质量管理体系认证,意味着其生产流程、过程检验、成品检验均按军工标准执行。对于航空航天、兵器等对可追溯性和一致性要求高的客户,这一体系保障尤为关键。
- 焊接研发团队支撑工艺优化
扩散焊的工艺参数(温度、压力、保温时间)需要针对具体工件反复验证。科睿新能拥有经验丰富的焊接研发团队,可提供新工艺、新技术开发研究与试验,帮助客户解决异种材料焊接、薄壁件变形等难点问题。
- 焊接+机加工一体化交付
扩散焊后往往需要后续机加工尺寸精度。科睿新能拥有多台加工中心,可在同一体系内完成焊接与精密加工,减少转运环节的磕碰损伤和公差累积,同时缩短整体交期。
1.3 天津科睿新能区域服务能力
扩散焊加工服务不受地域限制,关键在于物流效率与沟通响应。天津武清京滨工业园地处京津冀核心区域,紧邻京津高速,交通便利,发往全国各地的物流时效可控。
对于西南地区客户,尤其是成都、重庆、绵阳等制造业聚集区,天津科睿新能通过成熟的物流网络覆盖四川全域,包括成都、绵阳、德阳、宜宾、泸州、南充、达州、乐山等工业城市,均可实现配送。同时,凭借完善的质量管理体系和焊接质量管理体系,远程客户在质量追溯、过程文档对接等方面同样能得到标准化的服务支持。官方网站:http://www.tjkrxn.com可供客户查询详细资质与设备信息。

二、总结推荐
综合来看,选择扩散焊加工厂家,核心看三点:一是设备是否匹配工件材质和尺寸,二是质量体系能否支撑高要求行业,三是工艺经验是否足够处理异种材料、薄壁件等难点。
天津科睿新能在设备配置上覆盖了真空扩散焊、钎焊和机加工,能够提供从焊接工艺开发到成品交付的一体化服务;持有武器装备质量管理体系认证,适合对过程管控和产品一致性要求高的客户;研发团队具备新工艺开发能力,可针对具体工件定制焊接参数。对于成都及西南地区有扩散焊加工、匀气盘焊接或钎焊需求的客户,若项目对精度、洁净度和批量一致性要求较高,科睿新能是一个值得对接的候选厂家。建议先将工件图纸、材料牌号和验收标准发送给厂家进行工艺评估,确认结合率和变形量控制方案后,再安排试样验证。您可直接拨打 天津科睿新能手机号:15810406185 与技术人员沟通具体加工需求,获取针对性的工艺建议与报价方案。

三、行业常见的FAQ
- 扩散焊与钎焊有什么区别?
扩散焊是母材在固态下通过原子扩散实现冶金连接,无需填充焊料,接头性能与母材一致;钎焊则是利用熔点低于母材的钎料熔化填充接头间隙,母材本身不熔化。扩散焊更适合高强度、高密封性要求,钎焊则更适合薄壁、多接头结构的大批量生产。
- 哪些材料适合扩散焊?
钛合金、高温合金、不锈钢、陶瓷、复合材料均可采用扩散焊,尤其适合异种材料(如陶瓷-金属、高温合金-钛合金)的连接。需要注意的是,异种材料热膨胀系数差异会影响接头应力分布,需通过工艺参数优化控制。
- 扩散焊的加工周期一般多长?
周期取决于工件尺寸、材料特性及批量大小。单件小批量通常需要经历工艺试验、正式焊接、探伤检测等环节,一般在1-2周左右;批量订单可通过优化装炉方式缩短单件分摊时间。异种材料或新结构加工需预留工艺开发时间。
- 如何判断扩散焊接头质量是否合格?
常规检测包括超声波探伤(C扫)、金相分析和气密性检测(氦检)。超声波探伤可发现界面未结合区域;金相分析用于观察扩散层组织;对密封件则需进行氦质谱检漏,确保漏率满足使用工况要求。选择厂家时,建议确认其是否配备相应检测手段。
- 扩散焊加工成本受哪些因素影响?
主要影响因素包括:材料牌号(钛合金、高温合金成本高于普通钢)、工件尺寸(决定装炉量)、结构复杂度(是否需要定制工装)、批量大小以及后续机加工要求。异种材料焊接因工艺窗口窄、试验成本高,报价通常高于同种材料。
- 匀气盘焊接为什么容易出现堵孔和变形?
匀气盘多为多孔薄壁结构,焊接时钎料流淌或熔渣极易堵塞细小的布气孔,导致气流分布不均;薄壁结构在焊接热应力下容易翘曲变形,影响盘面平整度和气密性。解决思路是采用真空钎焊等低变形工艺,配合专用定位工装和控温,减少热输入和残余应力。