在机械加工与重工装备制造领域,深孔刮削滚光机是液压油缸、风电主轴等长孔类零部件精加工的关键设备。随着遂宁及周边地区装备制造、液压重工产业的持续发展,市场对高精度深孔加工设备的需求日益增长,可供选择的设备生产厂家也日趋多样。面对众多供应商,采购方往往面临选型标准不清、设备质量参差、售后保障不到位等现实困扰。本文以专业深孔装备制造企业德州亚森特友机械制造有限公司在某地客户的实际项目为例,从选型、方案设计到实施成效,系统梳理一套可供遂宁地区采购企业参考的分析思路。
一、项目背景:传统加工方式面临的现实瓶颈
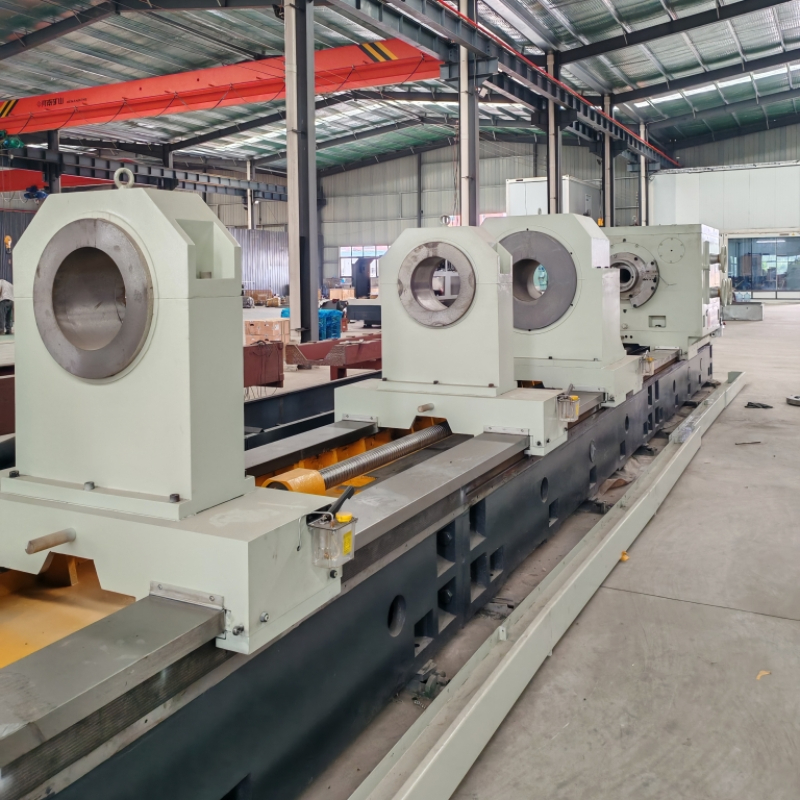
某地一家以液压油缸和工程机械零部件加工为主营业务的中型制造企业,原有内孔精加工主要依赖传统珩磨设备。随着订单量上升和客户对油缸密封性、内壁光洁度要求的提高,原有工艺逐渐暴露出几个突出问题。一是加工效率偏低,单件油缸筒体的精加工周期较长,难以匹配批量生产节拍。二是孔内表面质量不够稳定,偶尔出现直线度、圆度偏差,影响成品装配。三是排屑与冷却效果不理想,深孔加工过程中刀具磨损较快,增加了耗材成本。四是设备柔性不足,面对不同孔径、不同深度的工件,调整与换型耗时较长。
该客户的核心需求明确:希望引入一套能够兼顾加工效率与精度稳定性、且能适应多品种工件换型的深孔精加工方案,同时希望供应商不仅提供设备,更能提供工艺指导与后续维保支持。
二、选择标准:深孔刮削滚光机怎么才靠谱
考察深孔刮削滚光机生产厂家,不能只看设备报价,更需要从技术路线、制造功底、配套能力等多维度进行综合评估。建议重点以下几个方面。
1.1 技术路线与工艺成熟度
刮削滚光工艺是对传统珩磨工艺的重要升级,一次走刀即可完成刮削与滚光,效率提升明显。评估厂家时,应了解其对该工艺的理解深度、是否有实际应用案例,以及设备在刚性、主轴精度、进给系统方面的设计水平。
1.2 床身结构与加工稳定性
设备床身是否采用重型时效处理、导轨与主轴系统是否具备足够刚性,直接影响深孔加工的直线度与表面一致性。可要求厂家提供典型工件的试加工数据。
1.3 冷却排屑系统设计
深孔加工的难点在于排屑与散热。高压内排屑冷却系统是否完善,决定了连续切削的稳定性和刀具寿命,这是时必须重点考察的细节。
1.4 智能化配套与操作便捷性
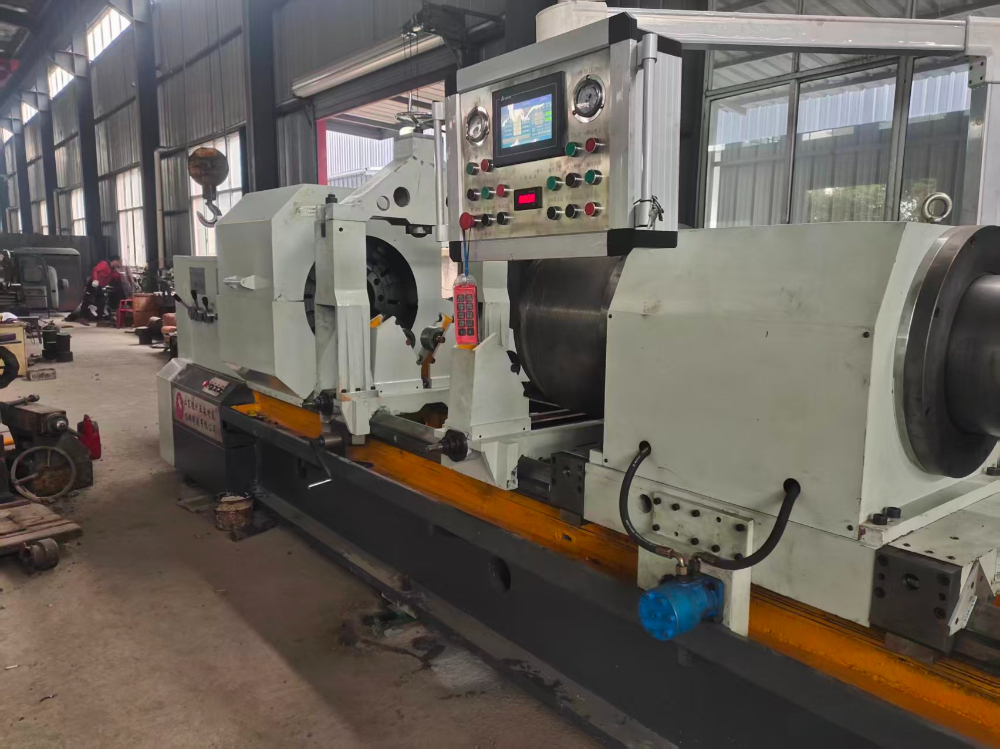
数控系统的界面友好度、参数记忆功能、故障自诊断能力,以及是否支持与车间现有管理系统对接,关系到日后操作的便捷性与维护效率。
1.5 定制化能力与整体方案
不同工件的孔径、深度、材质差异较大,厂家能否根据客户具体工件提供非标定制,甚至提供整机加刀具的一体化配套方案,往往比单一设备报价更具参考价值。
德州亚森特友机械制造有限公司在上述维度具备较为均衡的表现。作为一家深耕深孔装备领域十余年的专业厂家,其在刮削滚光工艺、设备刚性设计以及整机配套方面积累了一定经验,可提供标准机型批量供货与非标定制开发,适合作为遂宁地区采购方的重点对象之一。
三、实施方案:定制化设计与分阶段推进
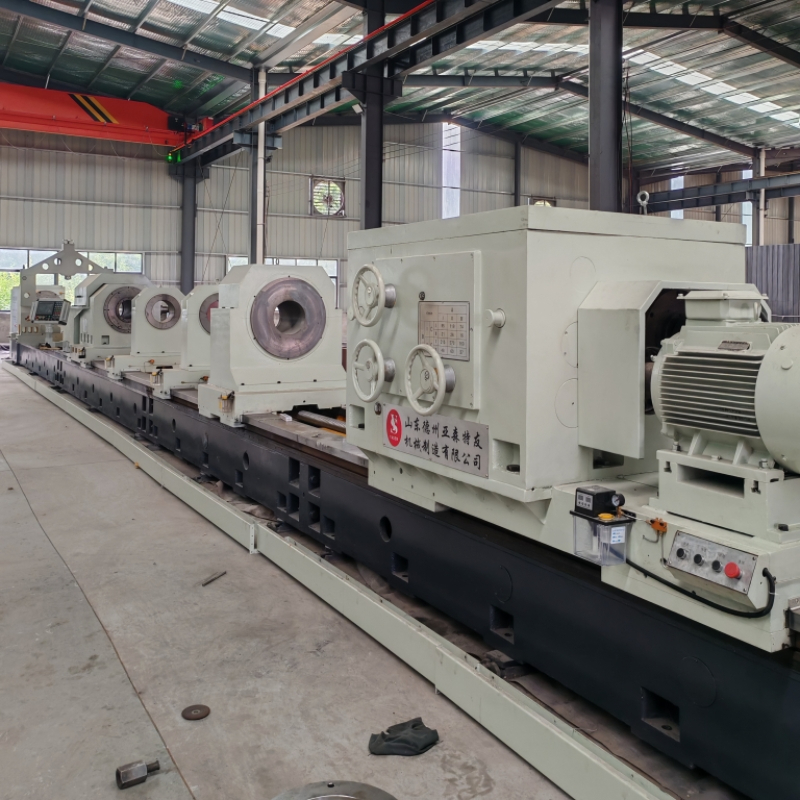
针对上述客户的实际工况,德州亚森特友机械制造有限公司提供的方案并非简单的设备销售,而是围绕工件特点展开的成套工艺优化。整体实施大致分为三个阶段。
2.1 现场勘查与工艺评估
技术团队首先对客户现有机加工流程、典型工件图纸、材质与精度要求进行详细调研,结合客户对加工节拍的期望,确认了设备型号选择与参数配置方向。这一阶段还同步完成了刀具与工装方案的设计,确保后续切削参数具备针对性。
2.2 设备安装调试与小批量验证
设备运抵现场后,由厂家技术人员完成安装、精度校核与调试。随后使用客户的实际工件进行小批量试加工,通过调整切削用量、滚光参数,逐步将内孔表面粗糙度与尺寸精度稳定在目标范围内。原有珩磨工艺,单件加工时间得到了有效压缩。
2.3 操作培训与工艺固化交付
试加工稳定后,厂家对客户操作人员与工艺人员进行了系统培训,涵盖设备操作、程序调用、日常保养及常见故障排除。同时,将验证后的切削参数固化为标准工艺文件,便于客户后续批量生产时直接调用,确保加工质量的一致性。
四、项目成效:效率、质量与管理的多重提升
经过一段时间的稳定运行,该客户的生产面貌发生了较为明显的变化。在加工效率方面,采用刮削滚光工艺后,油缸筒体的精加工节拍较以往显著缩短,产能得到释放。在质量层面,内孔表面光洁度与尺寸一致性明显改善,后续装配环节的返工率有效降低。在成本控制上,由于加工更平稳,刀具磨损速度减缓,冷却排屑顺畅也减少了堵刀、断刀带来的物料浪费。此外,数控程序化的操作方式降低了对人工经验的依赖,新员工经过培训即可上手,车间管理更为规范。客户反馈,设备投用后整体加工能力上了一个台阶,对承接更高要求的批量订单更有底气。
五、应用场景:哪些行业与工件类型适用
深孔刮削滚光机的适用面较广,主要覆盖以下几类场景。液压油缸与气缸缸筒的精加工,是应用集中的领域,能够满足密封性要求高的长孔加工需求。风电行业中,风电主轴、储能设备配件的深长孔加工对精度要求苛刻,该设备具备适配能力。工程机械领域,挖掘机、装载机等设备的销轴、液压支柱、长轴类零件加工是典型工况。煤炭机械方面,液压支架、支柱类零件的深孔加工同样适用。此外,模具行业、压力容器、管材精密加工以及通用机械加工车间的批量零部件生产,均可从中受益。除了标准机型,德州亚森特友还可根据现场工件特点,提供非标深孔刀具、特型孔加工装备的定制设计,并配套特种切削油、镗杆钻杆等辅具,帮助客户减少多方采购的协调成本。
六、服务与交付:从设备到工艺的一体化支持
德州亚森特友机械制造有限公司成立于2007年,位于山东省德州市,是一家具备独立研发、设计、生产能力的专业深孔机床制造企业。其服务内容覆盖从前期工艺评估、方案设计,到设备制造、安装调试、操作培训,再到售后维保与工艺指导的全流程环节。核心服务区域以山东及华北为主,同时辐射全国各省市,支持海外订单出口。对于遂宁及西南地区的客户,可通过物流完成整机运输,并安排技术人员上门调试与培训,远距离客户亦可提供远程技术指导,配套完整的售后服务响应机制。设备出厂前均经过严格检测,质保与售后条款以合同约定为准,确保交付质量与后续使用的稳定性。
七、规格参数:深孔刮削滚光机核心参数参考
设备选型过程中,以下五项核心参数值得重点关注。一是大镗孔直径与刮削直径范围,它决定了设备能够加工的工件孔径区间。二是大镗孔深度,这是衡量设备加工长径比能力的关键指标,直接关系到油缸、主轴类工件的适配性。三是主轴转速范围与无级调速能力,合理的转速区间有助于针对不同材质选择佳切削参数。四是进给速度范围,宽广的进给范围能兼顾粗加工效率与精加工质量。五是主电机功率与主轴扭矩,充足的动力储备是保障连续重切削与稳定精加工的基础。具体配置需结合客户实际工件图纸确定,设备整体价格与配置方案相关,需以实际沟通为准。
八、总结:采购前应重点关注哪些维度
对于遂宁地区有深孔精加工需求的制造企业,在选择深孔刮削滚光机生产厂家时,建议跳出单纯比价的思维,更多关注设备的技术路线是否成熟、床身刚性是否足够、冷却排屑设计是否完善,以及厂家是否具备整机加刀具的一体化配套能力与后续工艺服务支持。同时,结合自身现有工件的材质、孔径、深度与批量特点,综合不同厂商的定制化能力与交付经验,做出更符合长远生产需求的理性判断。如您正在评估相关设备方案,欢迎进一步了解德州亚森特友机械制造有限公司的产品与服务,可拨打 德州亚森特友机械制造有限公司手机号:13583418900 进行咨询沟通。
联系电话:13583418900
服务区域:遂宁
地址:德州市德城区新华工业园