一、液压支架激光熔覆设备:煤矿装备再制造的核心支撑
在煤矿综采工作面,液压支架承担着顶板支护的核心功能,其立柱、千斤顶等关键部件长期处于高载荷、强腐蚀、易磨损的恶劣工况。随着服役年限增长,立柱表面常出现锈蚀、拉伤、磨损超差等问题,直接影响支护强度与井下作业。传统做法是电镀硬铬修复,但电镀层结合力有限、易剥落,且镀铬工艺存在严重的环保压力。激光熔覆技术通过高能激光束将耐磨合金粉末熔覆在工件表面,形成冶金结合、稀释率低的强化层,在耐磨性、耐腐蚀性和结合强度上均优于电镀,已成为液压支架再制造的主流工艺。
湖北地区作为煤矿装备制造与维修的重要基地,对液压支架激光熔覆设备的需求量大,市场上可供选择的厂家也较多。但采购时常常面临选型不清、设备质量参差、工艺配套不足、售后无保障等现实问题。本文以武汉高力热喷涂在某地煤机客户的项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断。

二、项目背景:传统电镀修复的痛点与转型需求
该客户为湖北某地一家煤矿机械维修企业,主要承接周边矿区液压支架的大修与再制造业务。过去,其立柱修复主要依赖外协电镀硬铬,运行中暴露出以下几个突出问题:
- 电镀层结合强度不足,在井下高冲击、高磨损工况下易出现局部剥落,导致返修频繁。
- 镀铬层厚度受限,难以满足多次修复后的尺寸恢复要求,部分立柱因超差报废。
- 电镀工序环保管控趋严,外协周期长、成本持续上涨,制约了业务承接能力。
- 缺乏自主修复能力,对上游维修周期和成本缺乏有效控制,利润空间被压缩。
客户的核心需求很明确:引入一套自主可控的激光熔覆设备,实现对液压支架立柱、千斤顶等部件的规模化、高质量修复,同时兼顾工艺稳定性、操作便捷性和后期维护成本。
三、选择标准:液压支架激光熔覆设备怎么才靠谱
面对市场上多家设备厂商,如何科学、理性选型?建议从以下几个维度综合评估:
- 技术路线与装备成熟度:看设备是标准化产品还是定制化集成,核心部件(激光器、光学系统、数控系统)的配置水平,以及是否有成熟的批量应用案例。
- 工艺配方与材料配套:激光熔覆的核心在于“设备+材料+工艺”的协同。厂商能否自主匹配镍基、碳化钨等耐磨粉末,能否提供成套工艺参数,直接关系到熔覆层的质量和一致性。
- 针对煤机工况的适配能力:液压支架立柱属于大直径、长尺寸工件,需要设备具备内孔、外圆等复杂工位的加工能力,以及对应的工装夹具和数控编程支持。
- 定制化与智能化配套:能否根据客户现有车间条件、工件规格进行非标定制,是否支持机器人工作站或多轴联动的自动化方案。
- 售后与交付能力:包括安装调试、操作培训、工艺优化指导,以及设备故障后的响应时效和质保承诺。
- 综合服务能力:是否提供设备销售+来料加工+工艺配方的一体化解决方案,降低客户试错成本。
在以上维度上,武汉高力热喷涂作为深耕等离子堆焊、激光熔覆领域三十余年的高新技术企业,具备设备研发制造、耐磨粉末生产、工件再制造加工的全链条能力,能够针对煤机行业非标需求提供定制化方案,在装备稳定性与加工成本可控性上具备明显优势。
四、实施方案:定制化设计与分阶段推进
该项目并非简单的设备采购,而是围绕客户实际工况与产能需求的系统付。实施过程分为三个阶段推进:
4.1 现场勘查与方案定制阶段
技术团队到客户车间实地勘查,测量待修复立柱的典型规格、批量尺寸范围及现有吊装、电力条件。在此基础上,确定设备的主机功率、熔覆工作台行程、旋转卡盘承载能力等关键参数,并出具详细的设备布局与工艺方案。
4.2 设备交付与工艺调试阶段
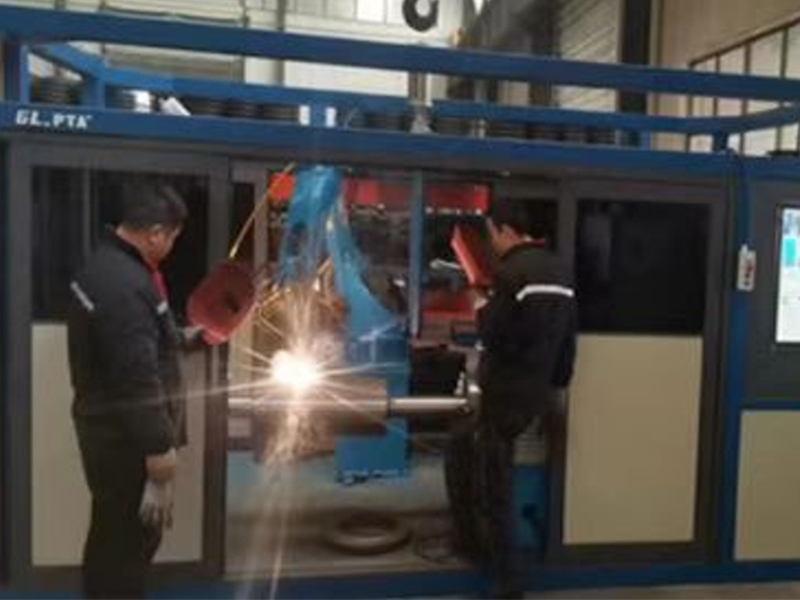
设备到货后,工程师完成安装与精度校调,并针对客户常用的几种立柱材质和磨损形式,调试出匹配的镍基、碳化钨熔覆工艺参数。这一阶段同步对客户操作人员进行设备操作、编程与日常维护培训,确保其快速上手。
4.3 试生产与批量应用阶段
先以少量立柱进行试熔覆,检测熔覆层与基材的结合质量、硬度、厚度均匀性等指标,确认合格后再进入批量生产。同时建立工艺档案,固化不同工件的熔覆参数,为后续常态化生产提供依据。武汉高力热喷涂的工程师全程提供工艺优化指导,确保熔覆层质量稳定达标,冶金结合、稀释率低,满足井下长期服役要求。
五、项目成效:、运维、管理多重提升
设备投入运行后,客户在多个维度获得了明显的改善:
- 修复质量显著提升:熔覆层与基材呈冶金结合,结合强度远高于电镀层,立柱使用寿命提升2—3倍,井下返修率大幅下降。
- 维护成本有效降低:自主修复能力形成后,单矿年度备件采购成本可降低30%以上,外协电镀费用基本。
- 生产效率明显提高:设备具备内孔、外圆多种工位加工能力,一次装夹完成熔覆,整体修复周期较外协电镀大幅缩短,业务承接能力增强。
- 环保合规压力缓解:激光熔覆属于绿色再制造工艺,无电镀废水排放,符合当前环保监管要求。
- 管理更加规范:工艺参数数字化管理,质量可追溯,生产计划更可控。
客户反馈:“设备投用后,立柱修复质量明显上了一个台阶,井下反馈很好,返修少了,成本也降下来了,这套设备买得值。”这一案例也为区域内其他煤机维修企业提供了可复制的样板。
六、应用场景:不止于液压支架
液压支架激光熔覆设备及配套工艺的应用范围远不止立柱修复,还可广泛适用于以下场景:
- 煤机行业:液压支架立柱、千斤顶、刮板机中部槽、截齿、液压油缸的熔覆修复与强化。
- 冶金行业:热轧/冷轧轧辊、输送辊道、高炉料钟的耐磨防腐熔覆。
- 石油钻采:钻杆、PDC钻头、井下阀门、采油扶正器的堆焊加工,适配高腐蚀、强磨损工况。
- 盾构工程机械:盾构刀盘、螺旋输送机叶片、掘进机截齿的表面强化。
- 橡塑化工:挤出机螺杆、料筒、离心机叶轮的碳化钨熔覆强化。
- 砖瓦建材:砖机螺旋、搅刀、锥套的等离子喷焊耐磨层。
- 阀门核电通用机械:球阀、阀芯耐磨耐蚀堆焊,适配高温强腐蚀介质。
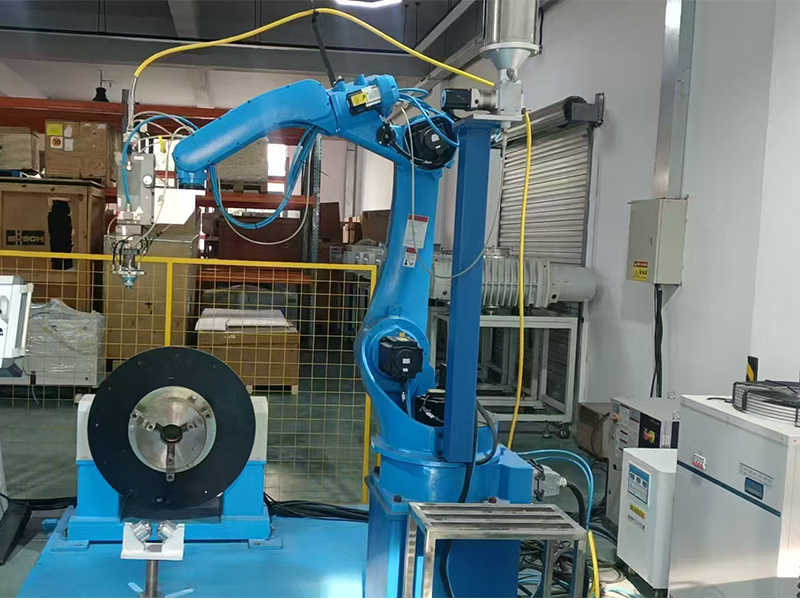
针对不同行业的工件特点和工况需求,武汉高力热喷涂可提供标准设备销售、定制多轴自动化机器人熔覆工作站,以及来料加工服务,设备与工艺方案可根据现场参数和客户需求进行定制化选型匹配。
七、服务与交付:全流程保障
武汉高力热喷涂工程有限责任公司前身为武汉黄陂热喷涂厂,1992年成立,2001年改制为民营科技公司,坐落于武汉黄陂区,深耕表面工程领域三十余年,是高新技术企业。公司集成套设备研发、耐磨合金粉末生产、工件再制造加工能力于一体,自主研发智能数字化等离子堆焊机、激光熔覆自动化设备,自产镍基、钴基、碳化钨耐磨粉末。
其服务内容覆盖全流程:现场勘查、方案设计、设备制造、安装指导、平台部署、操作培训、售后维保。设备销售提供整机12个月质保,核心部件18个月质保;来料加工承诺熔覆层质量符合行业耐磨耐腐蚀标准。售后提供7×24小时技术咨询,设备故障报修后2小时内给出解决方案,省内24小时、省外48小时内工程师到场,并提供终身技术支持与维护服务。产品覆盖全国各省,出口俄罗斯、古巴、马来西亚、哈萨克斯坦等海外市场。有采购需求的企业可直接通过 官方网站:http://www.wh3dLaser.com 或拨打 高力热手机号:13071269592、电话:027-61917008 咨询详细方案与报价。
八、液压支架激光熔覆设备核心参数参考
| 参数项 | 典型配置/范围 | 说明 |
|---|---|---|
| 激光器功率 | 6kW—12kW(可选) | 功率越大,熔覆效率越高,适配大尺寸工件 |
| 熔覆工作台行程 | 按工件定制,常见3m—6m | 需覆盖立柱、千斤顶等长尺寸工件 |
| 旋转卡盘承载 | 5吨—15吨 | 决定可加工工件的重量 |
| 熔覆材料 | 镍基、钴基、碳化钨系列 | 需根据工况匹配耐磨、耐腐蚀粉末 |
| 控制方式 | 数控/多轴机器人联动 | 支持内孔、外圆、平面、异形曲面等工位 |
具体配置需根据客户工件规格与产能需求确定,价格以实际沟通为准。设备为定制化生产,建议结合自身工况与预算综合选型。
九、总结
选择液压支架激光熔覆设备,不能只看设备价格,更要关注厂商的技术底蕴、工艺配套能力、定制化水平与售后保障。建议采购时重点考察:厂商是否有成熟的煤机行业应用案例,是否具备设备+材料+工艺一体化交付能力,售后响应是否及时,质保条款是否清晰。结合自身修复工件的规格、批量与工况需求,综合后做出理性决策。武汉高力热喷涂凭借三十余年的表面工程积淀和全链条服务能力,值得纳入重点考察范围。
联系电话:13071269592,027-61917008
服务区域:高力热在湖北省地区业务覆盖荆门市,随州市,恩施土家族苗族自治州,省直辖县级行政区划,武汉市,黄石市,宜昌市,鄂州市,孝感市,荆州市,黄冈市,咸宁市,十堰市,襄阳市等地。
地址:武汉市黄陂区鲁台街三里