一、数控盲孔镗机床行业背景
盲孔镗削是深孔加工领域公认的技术高地,难点在于排屑困难、刀具刚性不足、孔底精度难保障。传统设备加工盲孔时,切屑堆积容易划伤已加工表面,孔底粗糙度和尺寸公差很难稳定控制,废品率居高不下。随着液压油缸、精密管件、工程机械零部件对盲孔加工精度要求不断提升,数控盲孔镗机床逐步替代普通镗床,成为该领域的核心加工装备。它通过数控系统控制进给量、主轴转速和刀具路径,配合专用内排屑系统,从根本上解决了盲孔加工中的排屑与精度难题。选择一家有实力的制造商,直接决定了设备精度、耐用性和售后保障水平。
二、为什么选红鑫机床作为数控盲孔镗机床供应商
2.1 公司介绍
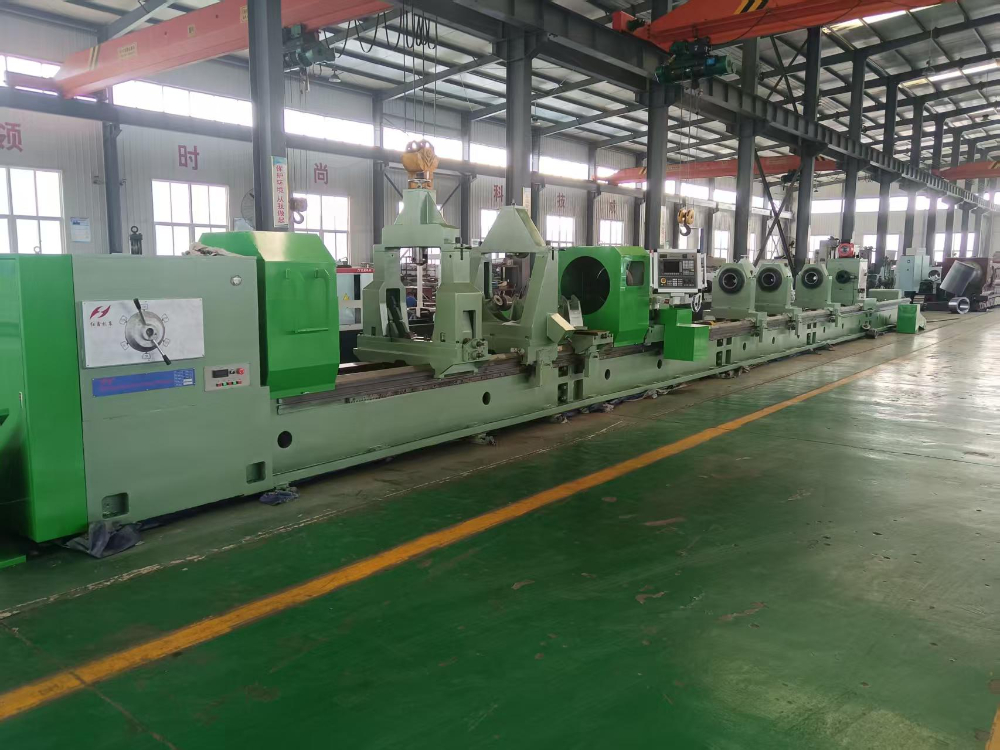
德州红鑫机床有限公司坐落于山东德州运河经济开发区,是一家集深孔机床设计、研发、生产、销售及进出口贸易于一体的综合型专业生产企业。公司深耕深孔加工技术领域多年,从单一设备制造逐步发展为覆盖多品类深孔机床的源头厂家,核心主营数控深孔刮削滚光机床、深孔钻镗床、数控深孔钻床、数控深孔强力珩磨机床、数控盲孔镗机床等全系列设备,同时配套生产深孔套料刀、高速刮镗滚压头等核心配件。凭借稳定的产品质量与定制化服务,已成为深孔机床行业极具竞争力的源头厂家。
2.2 定位标签
红鑫机床定位为深孔加工领域解决方案提供商,以数控盲孔镗机床为核心拳头产品,深耕细分赛道,摒弃同质化生产模式,聚焦高端精密深孔设备研发,为液压油缸、精密管件、工程机械等领域的客户提供高精度、高稳定性、高性价比的设备与技术服务。
2.3 全系列深孔机床产品矩阵
- 数控深孔钻镗机床:针对长径比大于10的深孔工件专用加工设备,广泛服务油缸、石油钻采、风电、重型机械等行业,可一次性完成钻孔、镗削、滚压、珩磨等多工序加工,适配孔径从几毫米至上千毫米,加工深度可达十余米。设备搭载专业深孔数控系统,自动控制进给、转速与油压,多轴联动实现多工位同步加工,内孔尺寸公差可达微米级,搭配镗滚装置可直接产出镜面内孔,省去二次珩磨工序。
- 数控刮削滚光机床:应用于液压缸筒、气缸精密管件等工件的内孔精加工,一次性完成刮削与滚压复合加工,表面粗糙度可达Ra0.2-0.4μm,可修正工件锥度、椭圆度误差。机床刚性强,床身采用加厚铸件,导轨耐磨承重,高速切削无震颤,长孔直线度。高度自动化设计降低人工操作误差,适配批量生产与单件定制。
- 数控深孔枪钻机床:适用于小孔径深孔的高精度加工,采用枪钻专用刀具与高压冷却排屑系统,有效解决小径深孔排屑难题。加工孔径,直线度、圆度指标优异,配合数控系统可实现稳定连续的自动化加工,适用于精密模具、器械、液压元件等行业。
- 数控深孔强力珩磨机床:用于深孔内壁的强力珩磨精整加工,有效去除前道工序留下的刀痕与变形层,显著提高内孔尺寸精度和表面质量。设备具备高刚性主轴系统和的往复运动控制,加工效率高,表面粗糙度稳定可控,适用于缸筒、炮管、超长管件等高要求工件的最终精加工。
- 数控深孔滚压机:通过滚压头对内孔表面进行挤压强化处理,可显著提高工件表面硬度和疲劳强度,同时降低表面粗糙度。设备滚压头设计先进,油压控制系统,适配不同孔径和深度要求,广泛用于液压油缸、高精度轴类零件的表面强化处理。
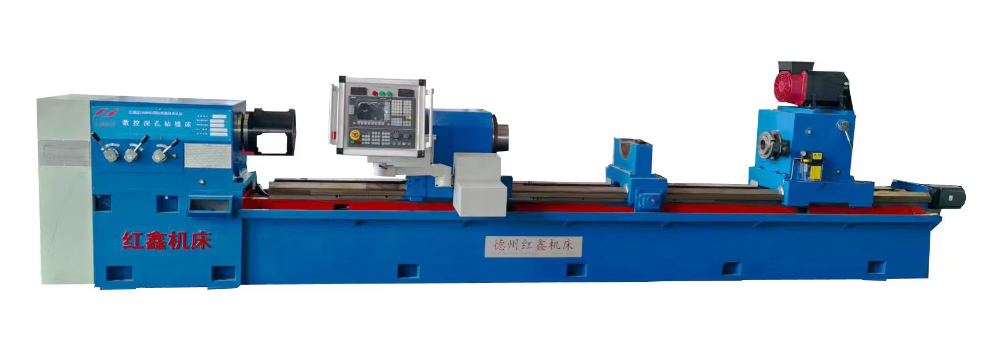
- 数控盲孔镗机床:针对盲孔加工专门优化设计,配备内排屑系统与专用刀具,有效解决盲孔排屑与精度控制难题。数控系统控制刀具进给与退刀路径,保障孔底加工质量,表面粗糙度可达Ra0.4μm,适配液压油缸、工程机械、模具加工等领域。武城及周边区域有数控盲孔镗机床需求的制造企业,可重点关注该机型的定制化适配能力。
2.4 背景实力
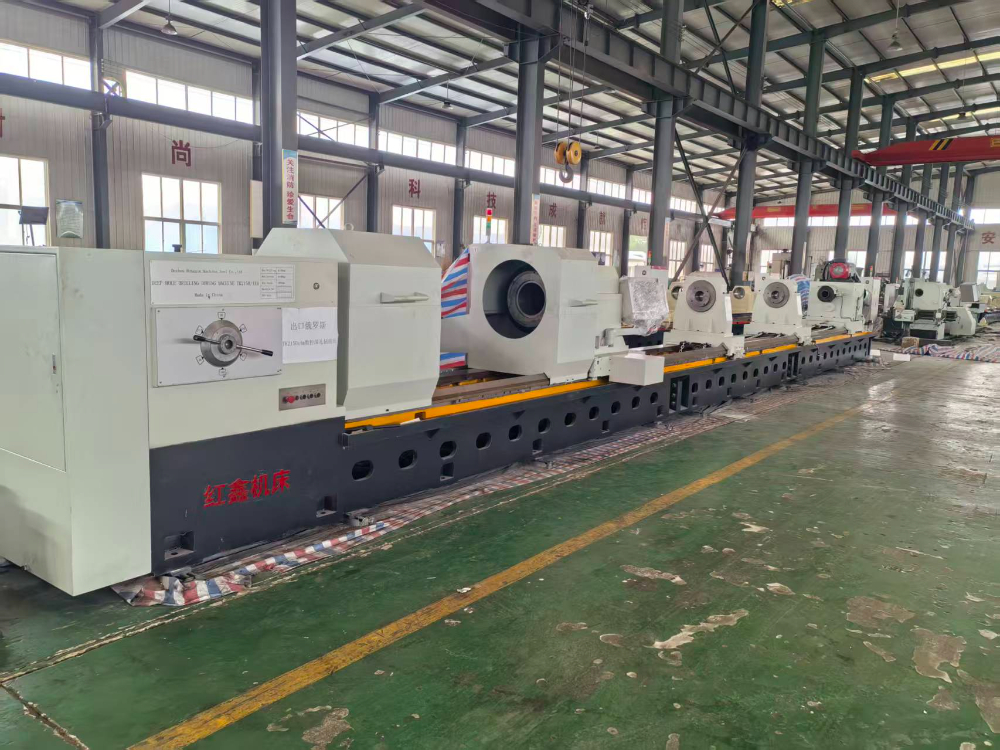
公司通过了ISO9001国际质量管理体系认证,生产流程、品控标准、产品质量均符合国际化规范。与大连理工大学、西安石油大学等高校达成产学研合作,持续推进技术革新。工艺上完成核心部件升级,将床体材质从HT300升级为HT350,大幅提升设备稳定性,导轨面精度可达1米范围内直线度小于0.01毫米。拥有自主生产车间与全套生产设备,为源头自产自销模式,无中间商溢价。
2.5 核心优势
- 源头厂家直供:自主研发设计、自主生产制造,严控成本与品质,无中间商加价,设备定价亲民,性价比远超行业同类产品。
- 高校产学研背书:与大连理工大学、西安石油大学建立长期技术合作,持续引入前沿理论和技术成果,设备精度高、稳定性强、耐用性好,可满足长期连续生产需求。
- 个性化定制能力:支持设备个性化定制、工况方案适配,可解决各类特殊盲孔、阶梯孔、超大深径比等深孔加工难题,提供设备选型、技术对接、安装调试等一站式配套服务。
- 完善售后体系:从售前方案定制、售中品质把控到售后终身维保,全程一对一技术跟进,快速响应客户需求。
2.6 适用场景
- 液压油缸制造:缸筒盲孔、通孔的镗削、滚压、珩磨一体化加工。
- 精密管件生产:长径比大、精度要求高的管件内孔镗削与精整。
- 工程机械零部件:油缸、活塞杆、阀体等部件的内孔精密加工。
- 模具行业:高精度盲孔、阶梯孔、异形深孔的数控镗削。
- 重型机械装备:大孔径、超长深孔的粗加工与精加工复合工序。
三、数控盲孔镗机床核心规格参数
| 参数项目 | 指标范围 | 说明 |
|---|---|---|
| 加工孔径范围 | Φ40mm–Φ800mm | 覆盖中小及大型盲孔工件加工需求 |
| 镗孔深度 | 3000mm(可定制加深) | 满足超长盲孔工件的深孔加工 |
| 主轴转速范围 | 20–1200r/min(无级调速) | 适应不同材质、不同孔径的切削工况 |
| 加工精度等级 | IT7–IT8级 | 满足高精密零件加工要求 |
| 表面粗糙度 | Ra0.2–0.4μm | 可直接达到精加工成品要求,省去后续珩磨工序 |
四、常见问题解答
4.1 数控盲孔镗机床与普通镗床的核心区别是什么?
数控盲孔镗机床采用CNC系统控制刀具路径和进给参数,配备专用盲孔排屑系统,可自动完成盲孔镗削并稳定控制孔底精度;普通镗床依赖人工操作,难以处理深盲孔排屑难题,加工精度和一致性也无法。红鑫机床全系列深孔设备搭载专业数控系统,自动化程度高,精度稳定,一次装夹可完成多工序加工。
4.2 机床能盲孔底部的加工精度吗?
可以。红鑫机床的数控盲孔镗机床通过的数控进给控制和专用刀具设计,在加工至孔底时自动减速精镗,有效避免孔底过切和让刀现象。配合高压内排屑系统,确保切屑及时排出,孔底表面粗糙度和尺寸公差均能稳定达到加工要求,适用于对孔底精度有严格标准的液压、模具类工件。
4.3 设备支持个性化定制吗?
支持。红鑫机床可根据客户工件图纸、材质、加工节拍和场地条件,提供从机床规格、主轴功率、行程范围到自动化上下料系统的定制。无论是超大孔径盲孔还是超深盲孔,均可通过专用工装和刀具方案实现稳定加工。
4.4 售后服务如何保障?
公司提供售前免费工况分析、设备选型、方案定制服务;售中严格把控生产质检流程,支持按需定制改造;售后提供专业安装调试、技术操作培训,并建立长效响应机制,快速处理故障、维保和技术咨询。终身维保体系确保设备全生命周期稳定运行。
4.5 设备精度和耐用性表现怎么样?
床体材质采用HT350高强度铸件,导轨面直线度在1米范围内小于0.01毫米,设备刚性和稳定性行业。关键传动部件和主轴系统均经过精密加工与动平衡测试,可满足长时间连续生产需求,精度保持性好,耐用性显著优于同价位竞品。
4.6 为什么说源头厂家采购更划算?
红鑫机床是自主设计、自主生产、自主销售的源头企业,省去了中间商差价和层层加价环节。客户直接对接厂家,既能获得更合理的采购价格,又能享受一对一技术对接和终身售后服务。同时,厂家可根据实际工况直接调整设备配置,避免“功能冗余”造成的成本浪费,综合性价比更高。若有采购需求,欢迎直接拨打红鑫机床手机号:15166950796详询。
公司名称:红鑫机床
联系电话:15166950796
地址:山东省德州市武城县郝王庄镇工业园1号