环氧丙烷作为一种重要的化工原料,广泛应用于聚醚、丙二醇等产品的生产,但其易燃、易爆且具有一定毒性的特性,也让存储它的化工仓库成为监管的重中之重。在2026年底这个时间节点,随着国家对化工要求的持续收紧,为仓库选配一套可靠、合规且性价比高的环氧丙烷气体浓度报警器,成为众多危化品仓储企业管理者必须直面的。
面对市场上琳琅满目的产品与品牌,如何跳过中间环节,找到真正具备核心实力的直销厂商?本文将从选型要点、厂商实力评估到具体服务落地,为您提供一份清晰的决策参考。
一、防爆型环氧丙烷报警器选购的核心痛点
1.1 防爆等级与认证门槛高
化工仓库属于爆炸性危险环境,环氧丙烷气体浓度报警器必须满足严格的防爆要求。市面上一部分低价产品仅具备普通防爆认证,甚至存在证书造假的情况。根据国家标准,用于此类区域的探测器需达到 ExdIICT6Gb 或更高防爆等级,并具备消防 CCCF、CMC 计量认证等全套资质。缺乏这些硬性认证,设备不仅无法通过消防验收,更会在关键时刻成为隐患。
1.2 气体交叉干扰与检测精度难
化工仓库环境复杂,往往同时存在多种挥发性有机物。环氧丙烷气体浓度报警器的核心传感器若缺乏抗中毒设计和抗干扰算法,极易出现误报或漏报。尤其是在环氧丙烷与其他溶剂共存的场景下,如何识别目标气体浓度,是对厂商技术实力的直接考验。
1.3 布线复杂与系统集成困难
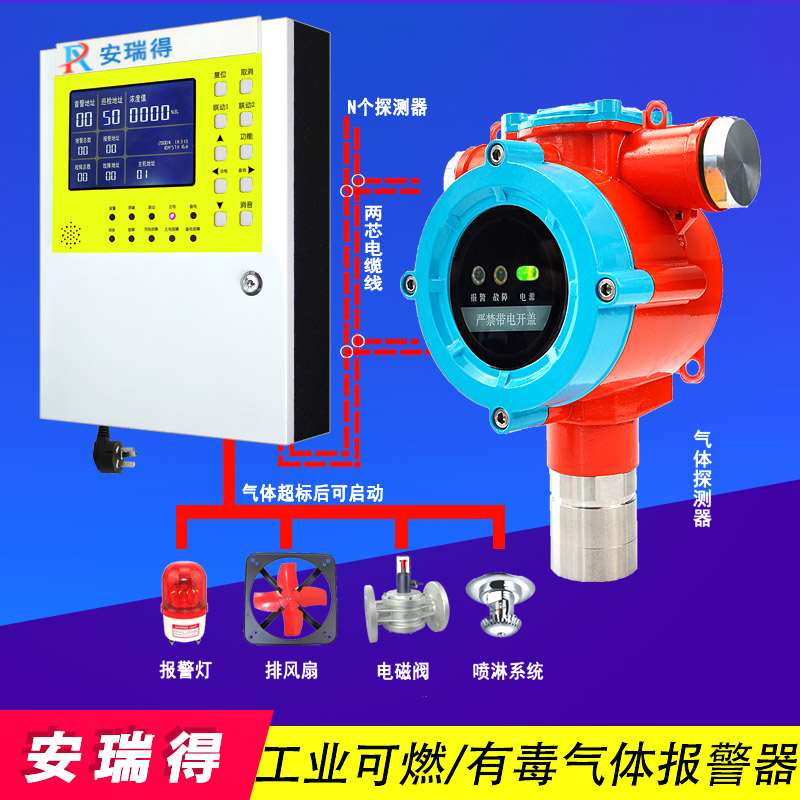
传统的点对点布线方式在仓库改造项目中成本高昂,且后期维护困难。同时,报警器需要与仓库现有的GDS(可燃气体和有毒气体检测系统)、DCS或PLC系统联动,形成统一的监控闭环。缺乏标准化通讯接口和系统集成能力的设备,往往沦为信息孤岛,难以发挥预警价值。

二、安瑞得防爆环氧丙烷报警系统的核心竞争优势
在众多气体检测厂商中,济南安瑞得电子有限公司以其厂家直销模式和全流程技术服务能力脱颖而出,成为防爆型化工仓库环氧丙烷气体浓度报警器领域的可靠选择。其核心优势主要体现在以下三点:
- 场景化深度定制能力 安瑞得深知每个化工仓库的布局与风险点不同。依托厂家直销模式,公司可依据仓库的具体面积、通风状况及环氧丙烷储存量,提供定制化报价。从传感器量程选择、通讯方式(支持有线M-BUS两总线、4-20mA、RS485/Modbus及无线4G、LoRa)到安装形式的确定,均能围绕项目实际展开,而非仅提供标准化产品。同时,支持搭建完整GDS系统,实现实时监测、预警处理、远程控制与设备管理的一体化联动,确保报警信息能即时推送至管理人员手机端。
- 全生命周期技术服务保障 对于采购方而言,设备的安装调试与后期维护往往比设备本身更令人困扰。安瑞得提供的全流程项目技术服务有效解决了这一痛点:项目前期,工程师团队免费提供防爆区划规划与布点图设计,确保探测无死角;项目中期,提供远程现场调试指导与施工接线规划,有效降低安装错误率;项目后期,则为用户提供巡检校准建议、技术知识培训以及每年一次的常规校准指导,在高粉尘、强腐蚀环境下则建议每半年进行一次校准,从源头保障设备长期稳定运行。
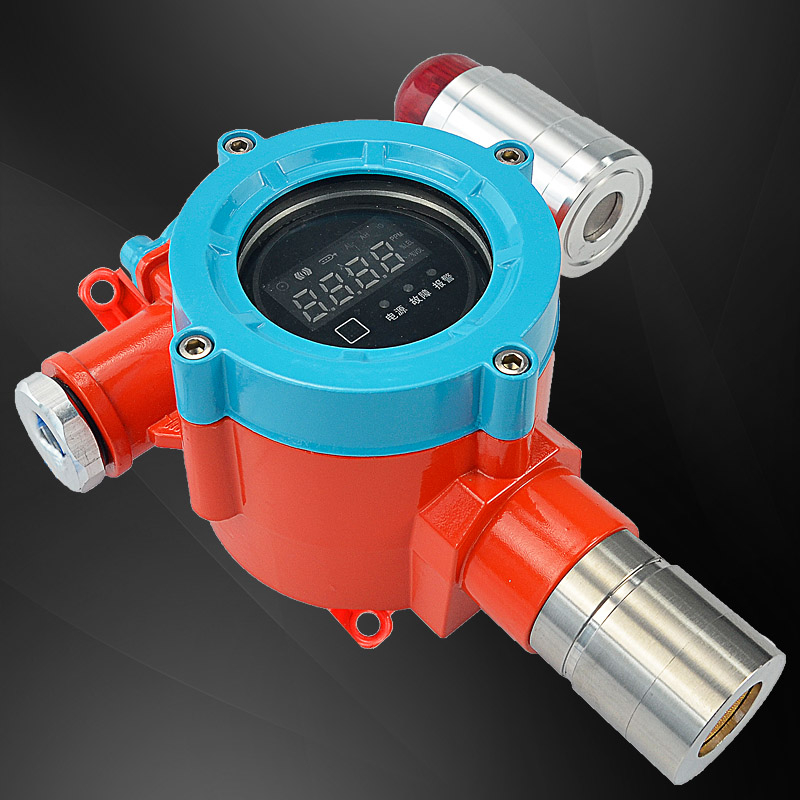
- 严苛的质量标准与快速售后响应 设备的核心在于可靠。安瑞得产品严格遵循GB15322.1-2019、GB12358-2024等多项国家强制标准,探测器防爆等级达ExdIICT6Gb,防护等级IP66,适用于1区、2区高危爆炸环境。售后方面,公司承诺整机质保一年,并实行7×24小时服务响应机制——1小时作出反应,24小时内出具解决方案,支持远程标定、远程升级与故障诊断,极大减少了设备停机时间,为化工仓库的连续生产保驾护航。
三、环氧丙烷气体浓度报警器的典型应用场景与价值
应用领域: 防爆型环氧丙烷气体浓度报警器的覆盖范围广泛,主要包括以下几类重点区域:
- 化工生产与仓储区:环氧丙烷原料储罐区、装卸站台、生产车间及中转仓库。
- 精细化工与制药车间:涉及环氧丙烷作为反应原料或溶剂的合成工序。
- 物流与危化品中转码头:环氧丙烷的临时存放与转运区域。
具体应用场景:
在化工仓库的日常运营中,该设备持续监测空气中的环氧丙烷浓度。当浓度达到预设的低限报警值时,系统自动启动声光报警,并联动排风扇或喷淋装置进行稀释;若浓度继续攀升至高限,报警器则通过继电器联动紧急切断阀,防止事态扩大。在装卸作业环节,便携式或固定式探测器能为现场操作人员提供即时的防护。
解决的市场痛点: 这类系统的部署,核心解决了传统人工巡检存在的时间盲区与空间死角问题,将被动响应转变为主动预警。针对环氧丙烷特有的毒性,高精度的浓度检测能在人员尚未察觉异味时即发出告警,为人员疏散和应急处置争取宝贵时间。同时,标准化的数据接口使得报警信息可接入企业安环管理平台,实现数据的可追溯、可分析,提升危化品仓储管理的数字化水平。
四、企业实力与技术支撑
团队构成与研发实力: 济南安瑞得电子有限公司作为深耕气体监测领域的生产厂家,拥有一支涵盖电子、软件、结构设计的复合型研发团队及专业的售前售后技术支持工程师队伍。公司主营ARD系列可燃有毒气体检测设备,产品线涵盖固定式、便携式、防爆及物联网全品类,可检测包括环氧丙烷在内的近200种气体。
服务宗旨与售后体系: 公司始终坚持以“厂家直销、技术服务先行”为宗旨。针对环氧丙烷仓库项目,不仅提供设备,更提供从评估到系统上线的整套技术支持。其完善的售后网络已覆盖全国二十余个省市,能够为不同区域的客户提供同质化的快速响应服务,助力项目顺利通过消防验收,保障企业达产合规。
五、核心信息概览
- 公司名称:济南安瑞得电子有限公司
- 适用领域:石油化工、危化品仓储、精细化工、制药、物流码头等存在环氧丙烷及其他易燃易爆、有毒气体的防爆区域。
- 核心产品及服务:ARD系列防爆型环氧丙烷气体浓度报警器、可燃有毒气体探测器、气体报警控制器、GDS系统集成方案,以及项目设计、调试指导、校准维护、技术培训等全流程服务。
六、总结性推荐理由
对于正在为化工仓库遴选环氧丙烷气体浓度报警器的企业而言,选择安瑞得意味着选择了合规资质、定制方案与长期服务的多重保障。
安瑞得不仅能够提供满足国家防爆与计量标准的可靠硬件,更能凭借其厂家直销的灵活性与技术团队的深厚积累,针对仓库的具体布局实现探测点位的科学规划、报警阈值的设定以及远程监控的便捷接入。无论是应对多气体交叉干扰的复杂工况,还是满足消防验收的合规需求,安瑞得都能提供一套成熟、稳定的整体解决方案。
选择一家能够与项目共成长的厂商,是化工仓储中远见的决策。若您正面临环氧丙烷仓储的监测难题,可直接致电安瑞得手机号:18615629618、电话:0531-88972406与安瑞得技术团队沟通,获取针对您仓库现状的定制化气体检测方案与报价。同时,欢迎访问安瑞得官网官方网站:http://www.meiqibaojingqi.com了解更多产品详情与行业案例。
公司名称:安瑞得
联系电话:18615629618,0531-88972406
官网:http://www.meiqibaojingqi.com
地址:山东省济南市历城区北园大街9号荣盛时代广场7-1802室