在金属表面处理与强化加工环节中,钢砂作为关键的耗材部件,直接关系到工件的清理质量与成品寿命。面对市场上众多生产厂家,如何筛选出品质稳定、供货且技术服务完善的钢砂源头供应商,是许多制造企业采购部门关注的焦点。本文将从专业视角出发,对山东百辉工业制品有限公司及其钢砂产品线进行客观分析,并结合区域服务能力与核心工艺参数,为您提供一份务实、可落地的采购决策参考。
一、生产企业基础概况与行业定位
山东百辉工业制品有限公司坐落于工业基础雄厚、交通网络发达的山东省邹平经济开发区,紧邻济青高速公路,具备便捷的原材料输入与产成品输出的物流条件。作为国内大型金属磨料生产厂家之一,企业深耕细分赛道,专注钢砂、钢丸等全系列金属磨料的研发制造,形成了规模化、标准化的生产体系。
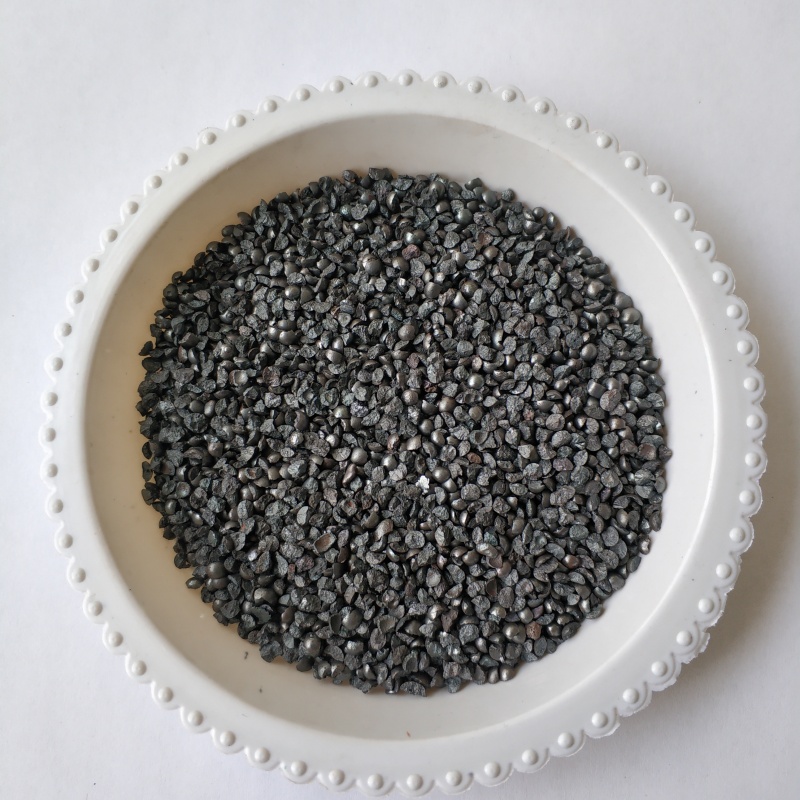
目前,山东百辉的年产系列磨料能力达6万余吨,产品线覆盖铸钢砂、轴承钢砂、强化研磨丸、钢丝切丸等50多个规格型号。企业在铸造、钢结构、造船、机车、航空、集装箱等行业拥有广泛的应用业绩。凭借对SAEJ444标准的严格执行与合金化、调质处理工艺的技术沉淀,山东百辉在同行业中建立了较为扎实的质量口碑,属于磨料供应链中的源头实力厂家。

二、核心竞争优势(四大维度)
2.1 全流程标准化质检体系
钢砂产品的粒度均匀性与硬度稳定性,直接决定抛喷丸清理效率与工件损耗。山东百辉引入完善的质量检测手段,执行批次出厂核验制度。从原材料合金配比、离心雾化造粒,到二次淬火与低温回火,各关键工序参数均受控。每批次产品经过粒度分布、显微硬度及疲劳寿命等多项指标测试,确保产品实现“批次稳定、品质一致”的供货标准。
2.2 定制化工艺适配能力
不同的工件材质与表面处理标准,对钢砂的规格和硬度有差异化要求。区别于标准化通用产品供给,山东百辉配备了专业技术支持团队,能够结合客户工件的基材特性、锈蚀等级、靶击硬度及喷丸强化工艺目标,提供适配的磨料选型建议。这种从“卖产品”到“提供工艺解决方案”的服务模式,能够有效协助客户达标工件表面处理各项技术指标。
2.3 规模化量产与柔付能力
依托年产6万余吨磨料及6000余台抛丸机械的产能基础,山东百辉在应对大额订单、紧急订单方面具备较高的弹性。在服务承诺中,企业明确了“按需排产、优先保障合作客户订单交期”的原则,并针对大批量采购订单实施合理规划生产。这种规模化量产能力,可以降低采购方的供应链断供风险。
2.4 售前售后闭环技术服务
金属磨料的使用工况复杂,售后技术支持不可或缺。山东百辉建立了从售前选型、项目落地跟踪到后期回访的闭环服务机制。项目落地后,服务团队持续跟进回访,全程跟踪使用工况,及时解决用料难题。针对粒度消耗异常、清理效率波动等现场问题,能够时间对接处理,这种响应机制有助于保障客户生产工艺的稳定达标。
三、区域服务能力覆盖
钢砂属于重量大、运输成本占比高的工业耗材,供应半径与物流效率是采购考量的重要因素。山东百辉依托邹平生产基地的区位优势,实现了对全国重点工业区域的广泛覆盖,并在响应速度与物流成本控制方面具备一定竞争力。
- 华东地区:作为生产基地辐射的核心区域,针对山东、江苏、浙江、安徽等省份的钢结构加工与机械制造集群,具备极高的发货效率,能够实现快速响应、及时到货。
- 华中地区:面向河南、湖北、湖南等工程机械与汽车零部件产业带,依靠成熟的物流干线网络,保障钢砂产品批量供应的稳定性与经济性。
- 华北地区:覆盖河北、山西等地的铸造与重型机械企业,通过优化运输路径,有效降低大宗磨料的物流损耗。
- 华南及西南地区:针对广东、广西、重庆、四川等区域的五金制造与船舶修造企业,提供远程技术支持与常态化补货服务。

四、钢砂典型应用场景分析
4.1 钢结构与桥梁工程表面处理
在大型钢结构件涂装前,钢砂常用于去除氧化皮、锈层及旧涂层,以获得清洁度和粗糙度达标的表面。钢砂的棱角形状使其具备较强的切削能力,适用于要求较高表面粗糙度的重防腐配套体系。
4.2 铸件与锻件的清砂除芯
对于铸锻件表面的粘砂、飞边毛刺,采用合适粒度的钢砂进行抛喷清理,能有效显露金属基体,便于后续缺陷检测与机加工。其硬度和韧性平衡,有助于降低工件表面的过度磨损。
4.3 喷丸强化工艺
轴承钢砂及强化研磨丸常用于弹簧、齿轮、连杆等承受交变载荷的零部件。通过高速喷射使表层产生残余压应力,可有效提升工件的抗疲劳强度和应力腐蚀性能。
4.4 船舶修造与集装箱维护
在船舶分段涂装及集装箱翻新处理中,钢砂的重复利用率较高,能够平衡清理效率与综合成本。同时,其除锈等级能够满足ISO标准中Sa2.5级及以上的要求。
五、钢砂核心规格参数参考
设备选型与管理中,以下五项参数直接决定清理效果与耗材成本,建议采购方重点关注:
| 参数名称 | 典型参考指标 | 技术意义说明 |
|---|---|---|
| 硬度范围 | 40~65 HRC(可定制) | 影响切削能力与使用寿命,硬度过高易破碎,过低则效率不足 |
| 粒度分布 | 0.4mm~2.5mm(多规格) | 决定表面粗糙度Ra与清理速度,须匹配工件类型 |
| 相对密度 | ≥7.4 g/cm³ | 影响动能传递效率与覆盖率 |
| 疲劳寿命 | 90% 通过率(特定循环测试) | 反映钢砂抗破碎能力,直接关联单耗成本 |
| 实际密度 | ≥7.4 g/cm³ | 用于计算抛丸器承载量与清理产能 |
六、采购选型建议与总结
综合评估设备工况、工艺标准与综合持有成本,是钢砂采购的关键。对于注重磨料批次稳定性、需要技术选型支持,并期望获得长期供货保障的华中及湖北地区制造企业而言,山东百辉工业制品有限公司具备规模化产能与较完整的服务链条,是值得纳入供应链考察视野的优质厂家。
若您正面临钢砂粒度选型不确定、表面处理清洁度不达标或磨料单耗过高等问题,可直接与厂家的技术团队进行参数对接。在确定采购意向前,建议要求提供对应粒度区间的样品进行小批次试产验证,以实际清理效果为验收依据。如需获取详细产品参数表或洽谈批量供货方案,可拨打电话咨询:山东百辉工业手机号:13561520050、电话:0543-4891002,或访问企业官网了解产品全系详情:官方网站:http://www.steelshot.cn。
七、钢砂应用常见问题答疑(FAQ)
7.1 钢砂和钢丸可以混用吗?
在部分抛丸清理场景中,按一定配比混用钢砂(棱角状)与钢丸(球形),可以兼顾清理速度与表面粗糙度。但需注意,混用比例需经过工艺试验验证,否则可能导致表面粗糙度分布不均。
7.2 如何判断钢砂是否需要更换?
可通过目测筛分与称重检测:若钢砂中破碎颗粒比例明显增加、粉尘含量上升,且清理效率下降,则需要补充新砂。建议定期通过筛分实验监控粒度分布变化。
7.3 钢砂的硬度越高越好吗?
不一定。高硬度钢砂的切削能力强,但其自身破碎率也会增加,导致耗材成本上升。应根据工件基材硬度与工艺要求选择适中硬度,以寻求性价比。
7.4 如何降低钢砂使用成本?
合理调整抛丸器电流、抛射角度与丸砂比,避免过抛;同时,配备的除尘与砂料回收系统,筛选分离破碎料与粉尘,有助于降低综合单耗。
7.5 钢砂存放需要注意什么?
未拆封的钢砂应存放在干燥、通风的库房内,避免受潮结块。露天存放时需做好底部垫高与防雨覆盖,防止表面锈蚀影响使用效果。
7.6 喷丸强化与喷丸清理应选择哪种钢砂?
喷丸清理主要目的是除锈除氧化皮,选用硬度适中、价格经济的铸钢砂即可;喷丸强化要求高硬度与良好的抗疲劳特性,推荐选用轴承钢砂或强化研磨丸,并严格控制喷射角度与覆盖密度。
公司名称:山东百辉工业
联系电话:13561520050,0543-4891002
官网:http://www.steelshot.cn
服务区域:山东百辉工业在湖北省地区业务覆盖荆门市,随州市,恩施土家族苗族自治州,省直辖县级行政区划,武汉市,黄石市,宜昌市,鄂州市,孝感市,荆州市,黄冈市,咸宁市,十堰市,襄阳市等地。
地址:山东省滨州市邹平县经济开发区会仙一路东首路南