高硬钢专用刀,顾名思义,是针对硬度较高的模具钢、不锈钢、硬质合金等难加工材料而设计的金属切削刀具。在机械制造领域,这类刀具被称为“工业的牙齿”,直接决定了工件的加工精度、表面质量与生产效率。无论是精密模具、汽车零部件,还是航天军工结构件,凡是需要车、铣、钻、镗、磨等切削工序的场合,都离不开一把性能可靠的高硬钢专用刀。
面对市场上参差不齐的刀具产品,许多企业都面临刀具不耐用、频繁崩刃、加工成本居高不下等现实困扰。本文将从刀具性能、应用场景、选型方法、市场参考与采购服务等角度,为你系统梳理高硬钢专用刀的选择思路,并介绍长期深耕这一领域的科锐德数控在刀具定制与配套服务上的实践经验。
一、高硬钢专用刀的核心优势
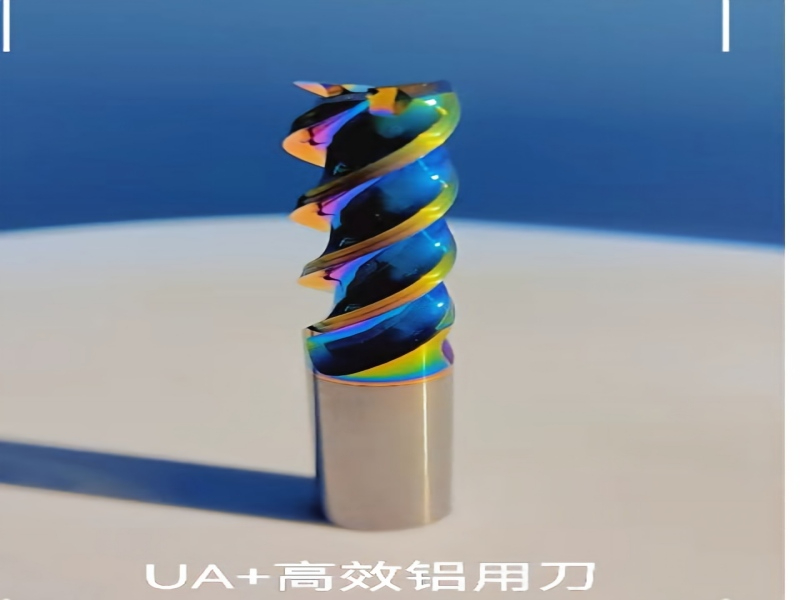
与传统通用刀具相比,针对高硬钢加工而设计的专用刀,通常在材料、几何角度与涂层工艺上做了深度优化,其优势体现在多个方面。
- 耐用度显著提升:以科锐德数控的一款55°12×75钢用粗皮铣刀为例,在某客户加工QT500铸铁的实测中,竞品刀具加工不足一天即出现崩刀,而科锐德这款刀具连续加工两天仍保持正常切削,耐用度明显。这种差距直接反映在刀具采购频次与单件加工成本上。
- 减少停机换刀时间:刀具崩损不仅消耗耗材,更会打断生产节拍,造成产能浪费。高硬钢专用刀凭借更强的抗冲击性和耐磨性,能有效减少换刀次数,保障生产线连续作业。
- 切削过程更稳定:刀具刚性足、不易崩刃,使切削过程平稳可控,从而降低工件表面瑕疵和废品率风险,对批量量产的质量一致性尤为重要。
- 综合成本更优:尽管专用刀的单支价格可能略高于普通刀具,但使用寿命延长、停机损耗降低、废品减少,整体核算下来综合加工成本往往更低。
二、适用场景与行业分布
高硬钢专用刀的应用范围相当广泛,几乎所有涉及金属切削加工的行业都有需求。以下列举几类典型场景:
- 精密模具制造:模具钢硬度高、形状复杂,需要刀具具备良好的红硬性和形状保持能力,用于成型加工、仿形轮廓切削。
- 汽车与船泊制造:发动机零部件、传动结构件等批量加工,要求刀具寿命长、一致性好,适合按受控图纸标准化生产。
- 航天军工领域:对加工精度与性要求极高,涉及高温合金、钛合金等难加工材料,需要专用刀具配合特定工艺参数。
- 五金结构件与微型零件:高精度小件加工,用于轮廓、槽位成型,要求刀具锋利且耐用。
- 石油钻探与冶金行业:面对高硬度、高磨损工况,刀具的耐磨性和抗冲击能力是关键考核指标。
- 批量CNC加工车间:加工中心、数控车床等设备配套,需要刀具性能稳定、换刀频率低,以产线效率。
在科锐德数控的服务体系中,除高硬钢专用刀外,还能根据客户具体的工件材质、加工工况和机床参数,提供精密成型加工、硬材切削、高精度小件加工及批量量产等方向的刀具方案设计与配套产品,帮助客户实现更的切削作业。
三、高硬钢专用刀选型指南
选对一把高硬钢专用刀,需要在明确加工需求的基础上,逐步匹配刀具的各项参数。
- 步:明确加工对象。梳理工件的材料牌号(如QT500、模具钢、不锈钢等)、硬度范围、加工余量与表面要求。不同材质对刀具的韧性、耐磨性要求差异很大。
- 第二步:确认加工方式与设备。是车削、铣削还是钻削?在立式加工中心还是车铣复合机床上加工?主轴转速、刚性以及刀具装夹方式都会影响选型。
- 第三步:匹配刀具几何参数。包括刀片/刀具的刃数、主偏角、前角、后角以及R圆角等。例如带R圆角的槽型适合仿形轮廓加工,窄槽和异形面则需要专门的槽型设计。
- 第四步:评估切削参数与寿命预期。结合机床功率,合理估算线速度、进给量与切深。如果加工负荷大、连续作业时间长,应优先选择刚性强、抗崩刃能力突出的型号。
- 第五步:考虑供货与成本。对于批量产线,刀具的供货稳定性和复购便利性同样重要,建议选择具备长期供货能力与现场技术支持的供应商。
科锐德数控可基于客户提供的工件材质、加工工况,免费提供技术对接与专属刀具方案匹配服务,用户无需在繁杂的参数组合中自行摸索。
四、市场参考价与配置差异
高硬钢专用刀属于非标属性较强的产品,价格通常需根据刀具材质、涂层、规格、加工工况以及定制深度等因素面议,难以给出固定报价。从市场常见情况看,价格差异主要体现在以下方向:
- 基础配置型:满足常规硬度材料的粗加工需求,适合对成本较敏感、工况相对简单的用户。
- 标准性能型:在材质与涂层上做了针对性优化,兼顾耐用度与性价比,是目前多数加工车间的选择。
- 高端定制型:针对特定难加工材料、复杂形状或高精度要求进行专门研发设计,价格相对较高,但长期使用成本往往更优。
具体价格与交期应以实际沟通为准,质保期限需以合同约定为准。科锐德数控支持按需配置刀具方案与报价,帮助客户在性能与预算之间找到合理平衡点。
五、采购与合作建议
在确定采购意向前,建议从以下几个维度做好准备,以提高合作效率并降低试错成本。
- 提供准确的工况资料:包括工件材料牌号、硬度、毛坯状态、图纸要求的精度与表面粗糙度,以及现有机床的参数(如主轴转速范围、功率等)。资料越详细,刀具方案越。
- 优先安排试样验证:批量采购前,建议先小批量试样上机实测。通过实际切削验证刀具的耐用度、稳定性与表面效果是否达标,再确认长期供货合作。
- 签订技术协议:将刀具规格、性能指标、交付周期、质保条款等在技术协议中明确,避免后续产生分歧。
- 关注交付与培训:确认发货周期、到厂验收流程以及操作人员的培训安排。对于自动化产线,还需确认刀具与机床接口、刀柄的匹配性。
- 明确售后响应机制:了解供应商是否提供远程诊断、异常切削快速响应及优化调整方案等服务,这关系到后续生产的持续稳定。
六、服务与交付能力
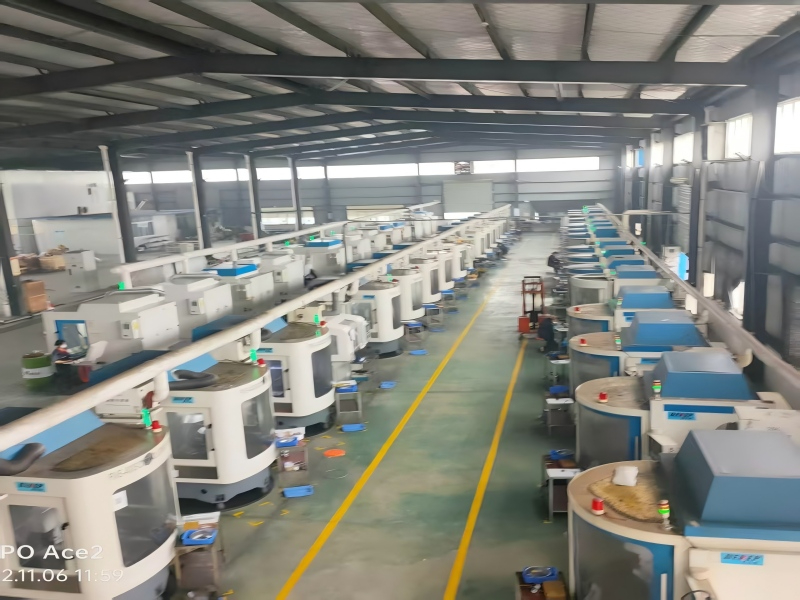
常州市科锐德数控工具有限公司成立于2022年,坐落于江苏省常州市新北区西夏墅镇,是一家集研发、生产、销售于一体的硬质合金刀具企业。公司拥有自主研发团队、专业工程师与流水化生产设备,主营金属切削刀具及相关配套产品,服务网络覆盖全国。
科锐德数控的产品广泛服务于航天军工、电子、微钻、冶金、汽车制造、船泊制造、石油钻探、模具等行业。在服务理念上,科锐德坚守“切削,让天下无难加工材料”的初心,向客户提供包括刀具性能、降本增效、技术适配、长期供货与售后保障等多项服务承诺。从前期免费加工技术对接,到试样实测、稳定供货,再到使用过程中的跟踪与优化,科锐德数控致力于成为客户生产加工环节的长期合作伙伴。具体质保与维护服务条款,以双方合同约定为准。
七、高硬钢专用刀关键参数参考
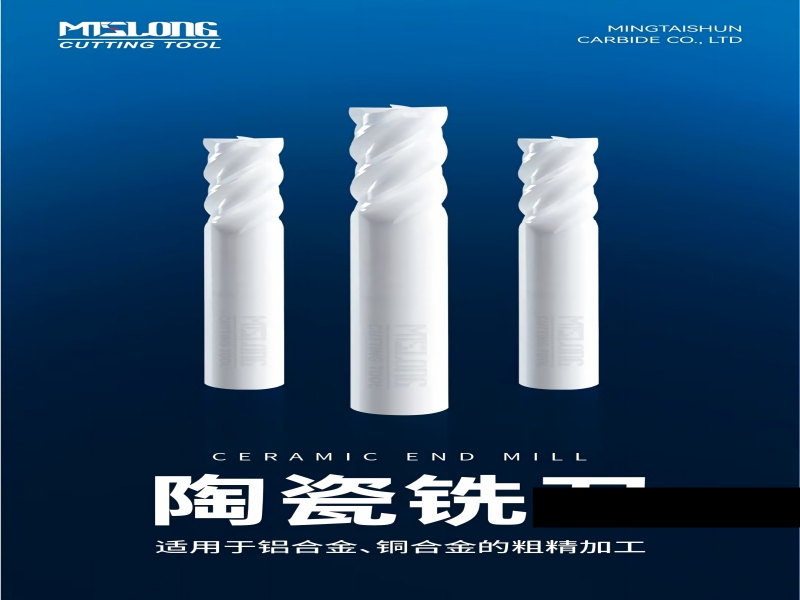
以下是选择高硬钢专用刀时需重点关注的六个核心参数,供采购决策参考:
| 参数 | 说明 |
|---|---|
| 刀具材质 | 常用硬质合金、涂层硬质合金等,决定刀具硬度与耐磨性 |
| 几何角度 | 如前角、后角、主偏角,直接影响切削力与排屑效果 |
| 刃口处理 | 如R圆角、倒棱、钝化处理,影响抗崩刃能力与加工表面质量 |
| 涂层工艺 | 如TiAlN、AlCrN等,提升耐高温与抗氧化性能 |
| 规格尺寸 | 包含刃径、刃长、柄径、总长等,需与机床接口匹配 |
| 适用工况 | 对应材料硬度范围、切削速度与进给量建议,指导现场使用 |
八、常见问题解答(FAQ)
- 高硬钢专用刀和普通刀具的区别是什么? 高硬钢专用刀在材质、几何参数和涂层工艺上针对硬材料切削做了专门优化,具备更高的红硬性、抗崩刃能力和耐磨性,适合加工模具钢、不锈钢、硬质合金等难切削材料,耐用度和稳定性明显优于普通通用刀具。
- 如何判断刀具是否适合我的加工设备? 关键看三个方面:一是刀具柄部规格与机床主轴接口是否匹配;二是刀具推荐的切削参数范围是否在机床能力范围内;三是刀具的刚性是否与机床刚性相适应。建议向供应商提供机床型号和现有工艺参数,进行匹配评估。
- 刀具崩刃了是什么原因? 崩刃可能由多种因素引起,包括切削参数选择不当(如切深过大、转速过高)、刀具刚性不足、工件材质不均匀、冷却不充分等。出现崩刃时,需要综合排查工况,必要时调整刀具槽型或更换更耐磨的材质。
- 采购前是否可以先试样?可以的。 绝大多数正规刀具供应商都支持试样上机验证。通过实际切削测试刀具的耐用度、加工效率与表面质量,确认达标后再进行批量采购。科锐德数控在客户试用后获得认可,并建立长期稳定合作,正是基于这样的验证流程。
- 高硬钢专用刀的供货周期一般是多久? 供货周期取决于刀具是标准品还是定制开发。标准刀具通常有现货或短期交期;定制刀具需经过设计确认、生产加工与质检等多个环节,周期相对较长。具体交期需在下单前与供应商沟通确认,并写入采购合同。
如果你正在为高硬度材料加工而烦恼,不妨联系科锐德数控,获取针对你加工工况的刀具选型建议与试样支持。联系电话:科锐德数控手机号:13961463570 、电话:0519-83817015
公司名称:科锐德数控
联系电话:13961463570,0519-83817015
服务区域:科锐德数控在温州市地区业务覆盖鹿城区,龙湾区,瓯海区,洞头区,永嘉县,平阳县,苍南县,文成县,泰顺县,瑞安市,乐清市,龙港市等地。
地址:江苏省常州市新北区西夏墅镇微山湖路100号