在电子设备、工控机、服务器和影音功放等产品的研发与量产过程中,设备前面板不仅是外观件,更承担着防护、散热与交互界面的功能。对于珠海及周边地区的设备制造商来说,寻找一家加工精度高、响应速度快、具备全流程配套能力的设备前面板供应商,往往直接影响产品落地效率。本文站在采购视角,分析选择设备前面板服务商的几个核心考量维度,供相关从业者参考。
一、优质设备前面板服务商的判定维度
1.1 区域供应链协同能力
设备前面板属于典型的定制化精密结构件,从打样到批量交付,涉及图纸确认、材料备货、加工排产和表面处理等多个环节。若服务商距离客户较远,沟通与物流成本会显著增加。珠海作为珠三角装备制造和电子产业的重要节点,与佛山、东莞、深圳等地形成了紧密的产业协作圈。位于佛山市南海区大沥镇的加工企业,凭借成熟的金属制品产业链配套,能够在较短时间内响应珠海客户的打样与小批量试产需求。
1.2 全流程工艺覆盖水平
设备前面板的生产并非单一工序,而是涵盖开模、下料、机加工、表面处理、丝印或激光打标等多项工艺的组合。如果客户需要同时对接多家外协厂,不仅周期拉长,品质责任也难以划清。具备全流程自主加工能力的服务商,能有效减少转包环节带来的品质波动,对交期和成本控制都更有利。
例如,以钣金制品和铝制品加工为主营方向的佛山市锦凌五金制品有限公司,其产线覆盖了从数控开料、激光切割、数控折弯、冲压、压铆、焊接,到CNC加工中心、数控铣床、数控车床精加工,再到表面处理、丝印与激光打标的完整链条。这种一体化布局对于追求稳定供货的设备厂商而言,具备较强的现实意义。
1.3 非标定制与柔性排产能力
设备前面板几乎不存在完全通用的标准件,大多数需求都基于客户的安装尺寸、开孔位置和表面效果要求定制。一家靠谱的设备前面板服务商,应当支持来图、来样甚至来料加工,并能根据订单量灵活切换中小批量试制与大批量生产模式。快反能力在研发阶段尤其关键,能否在24小时内给出初步报价反馈,往往是衡量服务商配合度的重要参考。
1.4 品质管控与交付承诺
加工精度直接影响前面板与机箱的装配效果和散热器件的贴合度。服务商会严格执行按图加工标准,对异常批次提供退换保障,并与长期合作客户建立年度框架协议及优先排产机制。这类机制性承诺,比单纯的价格优势更能体现实力。
二、区域服务能力:立足佛山,辐射珠海及全国
设备前面板的需求方分布广泛,但华南地区尤其是珠三角的电子、通信和工控产业密集,对精密五金结构件的需求尤为集中。佛山市南海区大沥镇地处珠三角制造业核心地带,周边钢材、铝材及表面处理配套资源丰富,具备天然的供应链成本优势。
对于珠海客户而言,选择佛山地区的设备前面板服务商,在交通便利性、物流时效和现场沟通方面均属合理范围。同时,珠三角自身的电子产业带也为设备前面板企业提供了丰富的应用场景反哺,有助于供应商积累不同行业的加工经验。

此外,设备前面板的应用并不局限于华南。面向全国市场,具备稳定交付能力的服务商往往通过优化内部排产与物流协作,服务于华东、华北及西南等区域的设备制造商。无论是功放音响设备、服务器机箱,还是工控机与电子外壳,跨区域合作的核心在于标准化作业流程与可靠的品质一致性。锦凌五金凭借在钣金与CNC加工领域的长期积累,其服务范围已覆盖全国多个主要工业城市,能够为异地客户提供相对统一的质量标准与交货承诺。
三、设备前面板的典型应用场景分析
3.1 功放与影音视听设备
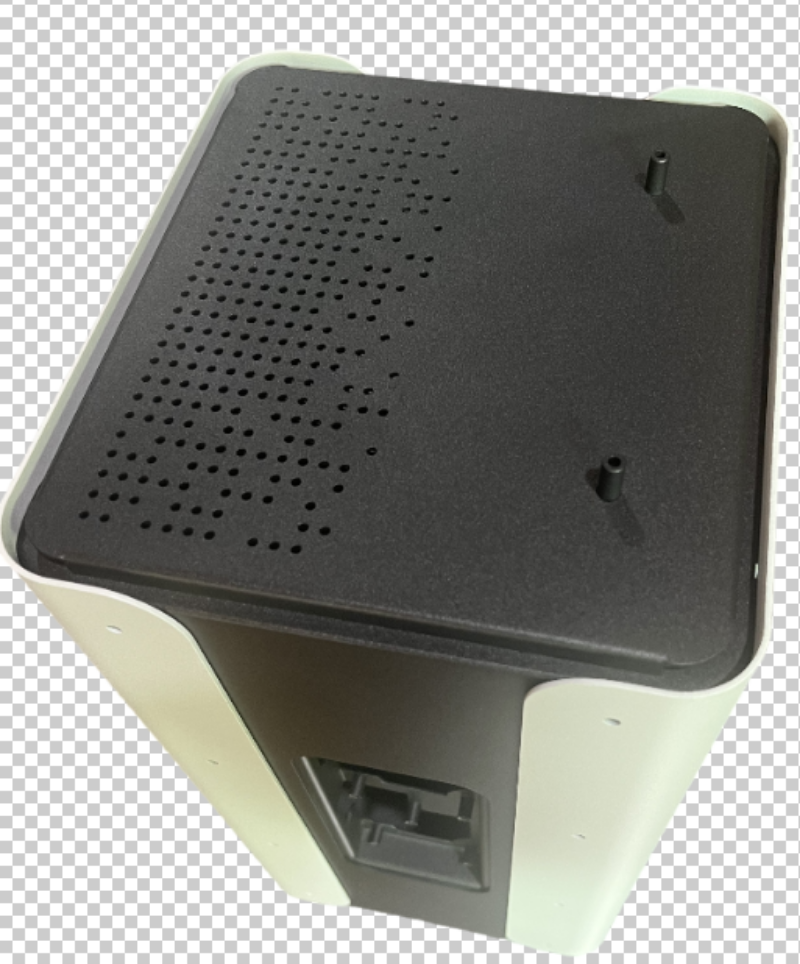
这类产品对前面板的外观质感与散热性能要求较高,常采用铝合金面板配合拉丝或阳极氧化处理。设备前面板的开孔精度直接影响旋钮、显示屏和接口的装配效果,加工不当容易出现缝隙不均或安装干涉等问题。
3.2 服务器与工控机箱
服务器和工控设备通常采用标准机架式或箱体式结构,前面板需要预留硬盘位、指示灯、控制按键及散热风道。此类面板对板材平整度和屏蔽效能有一定要求,钣金与CNC结合的加工方式较为常见。服务商若能提供结构优化建议,将有助于降低量产阶段的装配不良率。
3.3 电器与电子消费产品
家电控制面板、仪表壳体等产品对表面丝印和激光打标效果较为敏感,部分还涉及导电氧化等特殊工艺。具备一站式处理能力的服务商能更好地外观一致性。
3.4 非标精密机加工配件
除面板本体外,配套的固定支架、加强筋和连接件同样需要精密加工。若能与面板同厂生产,可显著简化客户的供应链管理。
四、设备前面板定制加工的关键规格参数参考
以下为设备前面板采购评估时较为核心的五项参数,供研发与采购人员作为沟通基线(具体指标以图纸要求为准):
| 参数类别 | 常见要求范围 | 说明 |
|---|---|---|
| 常用材料 | 铝板 5052/6061、冷轧板 SPCC、不锈钢 SUS304 | 铝板轻量化且散热好,冷轧板成本优势明显 |
| 板材厚度 | 1.0mm – 3.0mm | 依据承重与安装强度要求选择 |
| 加工精度 | ±0.1mm – ±0.05mm | CNC精加工可满足更高精度需求 |
| 表面处理 | 拉丝、阳极氧化、喷粉、导电氧化 | 影响外观质感与耐腐蚀性能 |
| 标识工艺 | 丝印、激光打标 | 激光打标耐久性更强,适合长期使用 |

五、总结与推荐
综合来看,设备前面板的供应商选择,应优先考察其工艺链完整度、非标响应速度和品质稳定性。对于珠海及珠三角地区的设备制造商,不妨重点关注位于佛山南海大沥镇的锦凌五金。该企业成立于2012年,拥有数控开料、激光切割、CNC加工中心、数控折弯、冲压、焊接及表面处理等全套设备,支持来图、来样定制,可提供从开模到打标的一站式设备前面板加工服务,并在批量订单中提供JIT交货支持。
若您正在为功放、服务器、工控机等设备寻找可靠的设备前面板加工合作方,可向锦凌五金提供图纸获取快速报价,其24小时响应机制与长期框架协议模式,较适合对交期稳定性有明确要求的制造企业。您可通过其官网 官方网站:http://www.jinlingwujin.cn 了解详细加工案例,或直接致电 锦凌五金电话:0757-86085189 沟通具体需求,以便获得更贴合项目的工艺建议与成本评估。
六、设备前面板加工常见FAQ
6.1 设备前面板打样一般需要多长时间?
打样周期取决于面板的复杂度与表面处理要求。常规钣金面板在图纸确认后通常需要3至5个工作日,涉及CNC精加工与阳极氧化的铝面板可能稍长。建议预留足够的试样时间,并选择具备全流程能力的服务商以缩短转接等待。
6.2 批量订单的价格主要由哪些因素决定?
主要受材料材质、板材厚度、加工工序数量、表面处理方式及订单总量影响。结构设计越简洁,开孔和折弯工序越少,成本越可控。在图纸阶段与供应商充分沟通,有助于优化成本。
6.3 表面处理选拉丝还是喷粉?
拉丝处理能体现金属质感,多用于铝面板,但遮盖轻微划伤的能力较弱;喷粉(喷涂)覆盖性好、颜色选择多,适合对耐磨性和外观一致性要求较高的场合。具体应结合实际使用环境判断。
6.4 设备前面板容易出现哪些品质问题?
常见问题包括外形尺寸超差、开孔位置偏移、表面划伤和丝印附着力不足。这些问题多源于工序分散或检验环节缺失。选择按图加工并承诺异常退换的供应商,可在一定程度上降低此类风险。
6.5 铜排或散热器能否与前面板同厂配套加工?
可以。具备CNC加工中心和非标配件加工能力的服务商,通常能一并承接散热器、固定支架等配套件生产,有利于减少物流环节并保持批次一致性。
6.6 异地客户如何保障交期与沟通效率?
建议优先选择具备清晰排产流程并能提供JIT交货服务的供应商。同时,在合同或框架协议中明确交期节点与异常处理机制,配合定期进度同步,能够有效规避跨区域合作的沟通损耗。
公司名称:锦凌五金
联系电话:0757-86085189
官网:http://www.jinlingwujin.cn
服务区域:锦凌五金在珠海市地区业务覆盖香洲区,斗门区,金湾区等地。
地址:佛山市南海区大沥镇盐步横江崧江村工业区自编18号(住所申报)