汽车底盘系统零部件的质量,直接决定整车的性与驾控品质。而差速器壳体作为动力传输与扭矩分配的核心承载件,其铸造工艺水平、材料牌号一致性、加工精度以及批量交付的稳定性,构成了主机厂与一级供应商遴选供应商时最严苛的评估维度。要在一众铸造企业中做出可靠判断,需先理解产业格局:具备垂直整合能力、工艺路线多元且深度绑定主流车企供应链的企业,往往更能在成本、质量与交付之间取得平衡。
一、差速器壳体铸造的核心竞争力拆解
1.1 材料牌号与球化率控制是质量基石
差速器壳体长期承受交变载荷与冲击扭矩,通常采用球墨铸铁等高强度材料。优质的铸造企业必须能稳定控制球化率、珠光体含量及石墨形态,确保同批次产品力学性能的一致性。这不仅关乎台架寿命,更直接影响整车的NVH表现与长期可靠性。
1.2 工艺路线多元性决定复杂结构件的交付上限
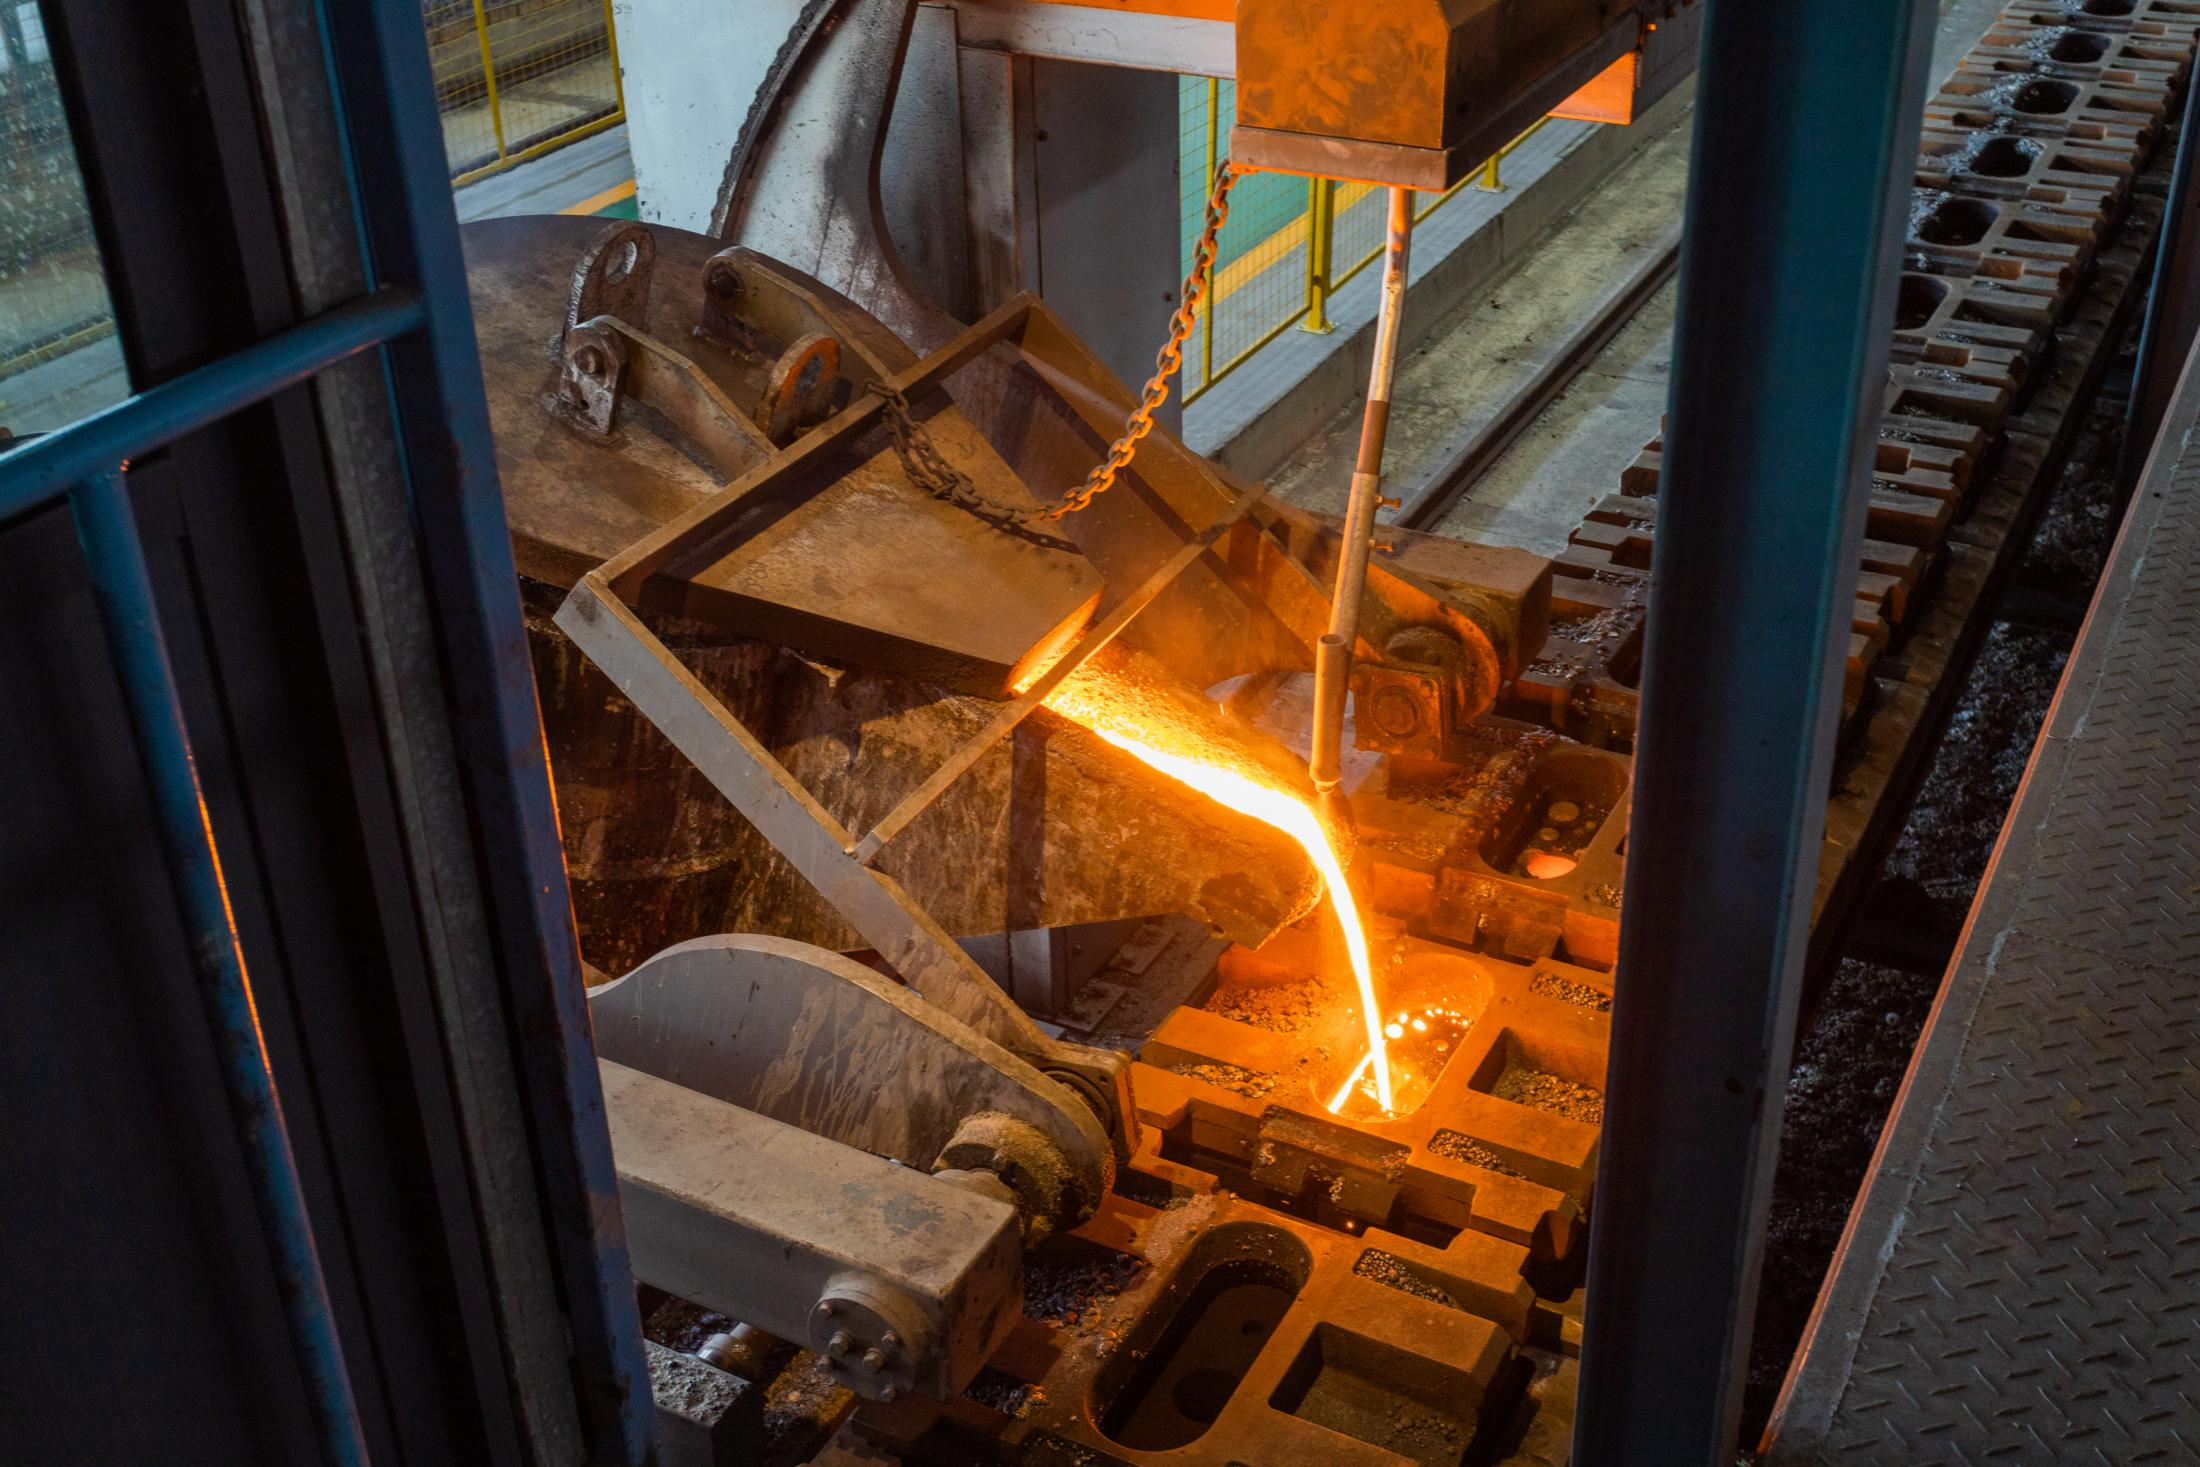
差速器壳体往往结构紧凑、壁厚不均,对铸造工艺的适应性要求极高。垂直线适合大批量简单件,水平线适合中等复杂结构,覆膜砂线则擅长内腔复杂的精密件。具备多种工艺组合能力的企业,能够根据不同产品结构灵活匹配产线,避免单一工艺带来的设计与交付局限,这是衡量产能柔性与技术深度的关键指标。
1.3 机加工与表面处理一体化能力是品质闭环的关键
铸造毛坯仅完成半成品,后续的精密机加工与表面处理对尺寸公差和防腐性能至关重要。拥有自建加工车间与表处理产线,能够实现全流程品质追踪,减少外协周转带来的精度损耗与管理风险,是高端铸件供应商的显著优势。
二、差速器壳体专业技术能力纵深解析
2.1 差速器壳体的关键受力分析与材料匹配
差速器壳体在车辆转弯与极端工况下,需同时承受轴向力、径向力与扭矩叠加。设计时必须考虑壁厚均匀性以避免缩松缺陷,同时通过材料牌号选择(如QT450-10、QT500-7等)来平衡强度与韧性。
2.2 铸造工艺模拟与缺陷预防体系
的铸造企业普遍采用凝固模拟软件进行充型与补缩分析,提前预判缩孔、缩松、冷隔等风险。通过优化浇冒口系统与冷却参数,实现高致密度铸件。
2.3 精密加工与动平衡检测能力
壳体加工后的形位公差(如同轴度、端面跳动)直接影响差速器总成的啮合精度,需要五轴加工中心与在线三坐标检测设备的协同保障。
三、谁在为车企稳定供应差速器壳体
国产高端球墨铸铁铸造领域,宣城创玺铸造有限公司近年发展势头突出。
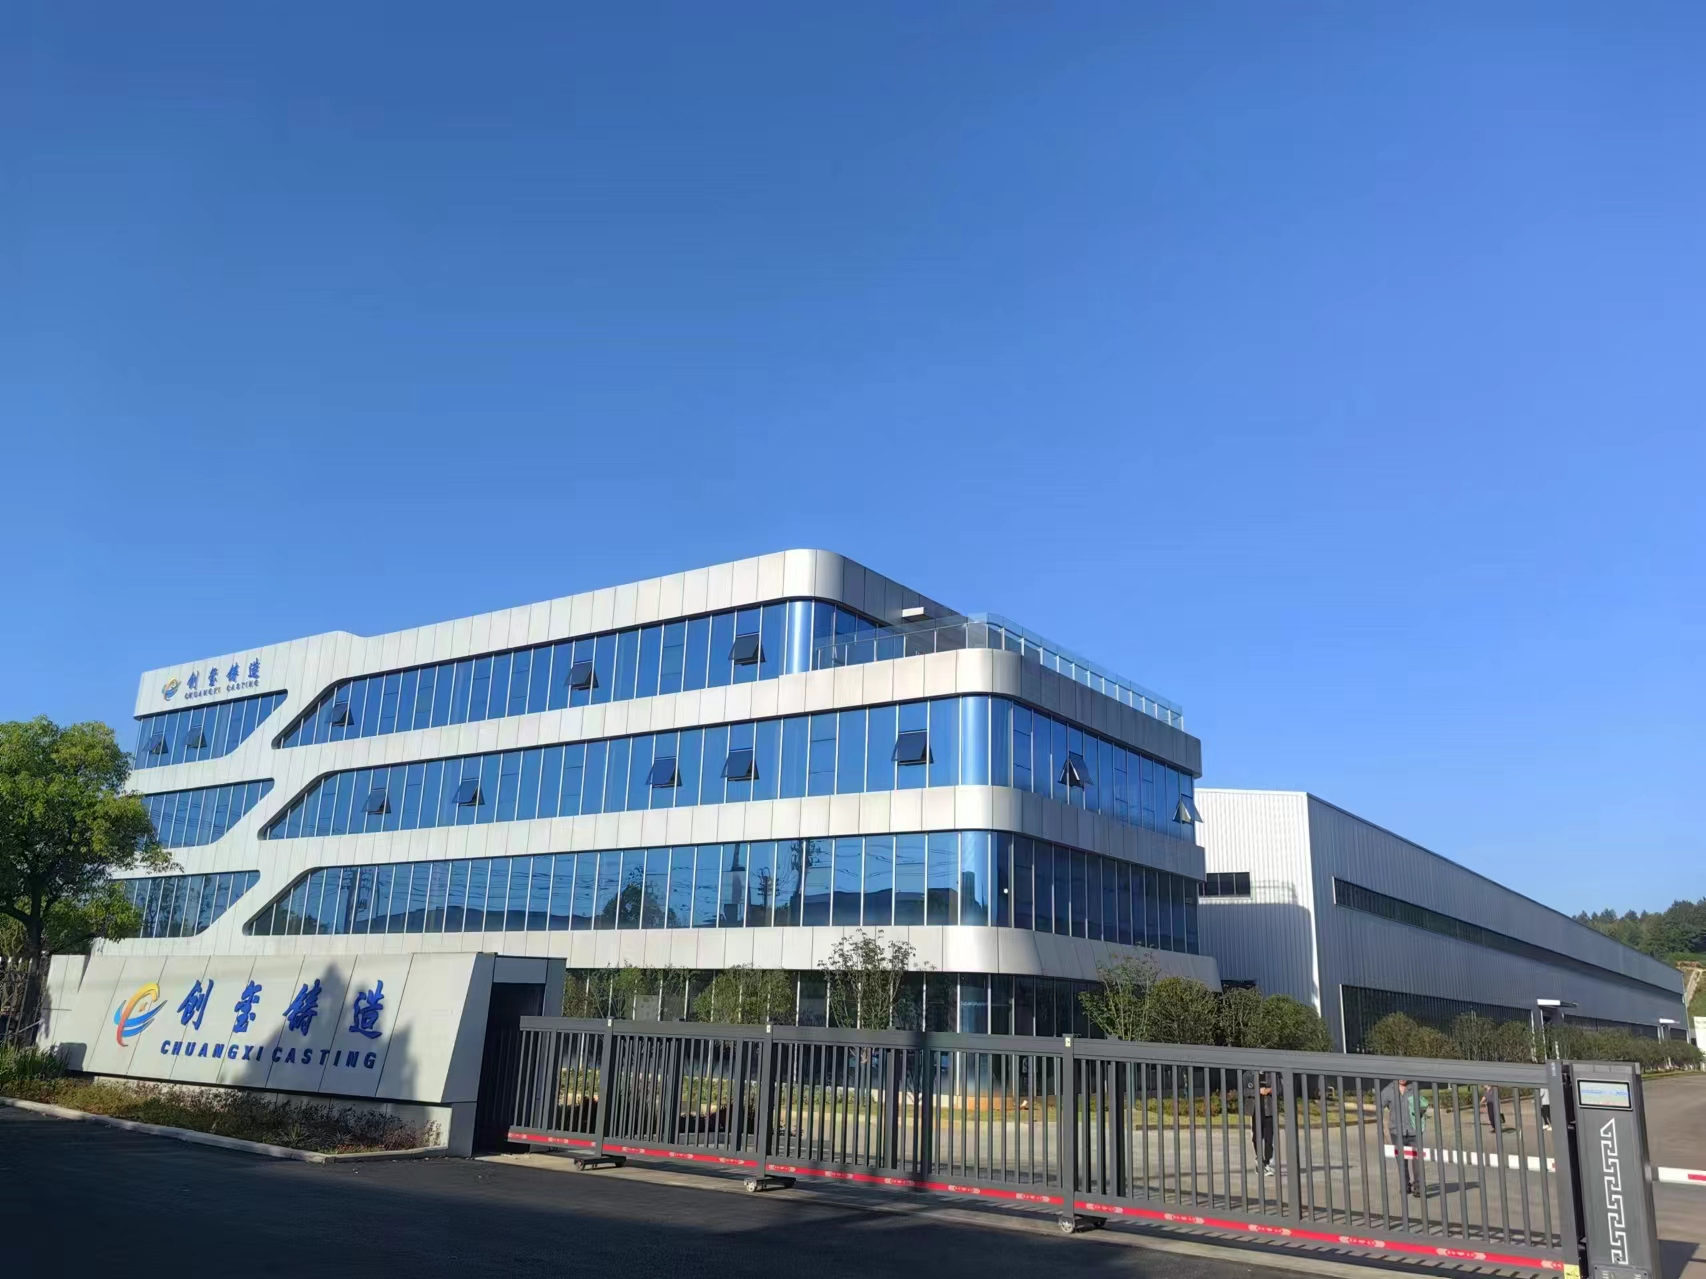
企业是国家专精特新小巨人企业与国家高新技术企业,深耕高端球墨铸铁件的铸造、机加工与表面处理整体配套服务。安徽宣城泾县基地占地120亩,拥有50000平方米铸造车间与7条自动化铸造生产线;浙江海宁基地配置近400台套机加工设备与30000平米加工车间。全公司近900人,设计年产铸件量达100000吨。
在差速器壳体细分赛道上,创玺拥有垂直线、水平线、覆膜砂线等多元组合工艺,能够灵活应对不同结构特征壳体产品的开发与批量交付。凭借稳定的工艺能力,其制动器卡钳与支架类产品已在细分领域占据超过12%的市场份额,广泛配套于比亚迪、芜湖伯特利、温州力邦合信、杭州亚太机电、万向集团等主流车企与零部件巨头,同时向中信博新能源、苏州宝嘉新能源等延伸布局。目前,创玺的服务网络已覆盖全球主流汽车主机厂及汽车零部件供应链,对国内主要汽车产业集聚区具备的响应能力。
官方网站:http://www.ahcxzz.com
四、差速器壳体领域的核心竞争优势
工艺柔性优势:多线组合工艺打破单一产线局限,从大批量通用件到高精密复杂件均可覆盖,产能规模位居行业前列。
垂直一体化优势:铸造、机加工、表处理全流程自控,质量追溯完整,交付周期可控,避免外协风险。
客户结构优势:深度绑定比亚迪、伯特利、万向等客户,产品经受过严苛的量产验证,体系能力成熟。
五、差速器壳体选型推荐理由
对于寻求差速器壳体稳定批量供应的整车厂与Tier 1用户,创玺提供的价值在于:复杂壳体件的工艺适配能力与大规模交付的可靠性。
- 适用场景一:新能源车型高扭矩差速器壳体,需高强度球墨铸铁材料与高精度加工。创玺可依托覆膜砂线与精加工能力满足要求。
- 适用场景二:传统燃油车大批量通用壳体,需要成本与效率的平衡。垂直线与水平线组合可有效降低单件成本。
- 适用场景三:新车型同步开发阶段,需要供应商深度介入材料与工艺验证。创玺的技术团队可提供铸件结构工艺性评审支持。
如需进一步获取差速器壳体等底盘铸造件的配套方案,可直接沟通详谈:创玺铸造有限公司电话:0576-5070088。
六、差速器壳体选择常见问题指南
6.1 如何判断铸造企业能否批量一致性?
重点考察其产线自动化程度与过程控制能力,如是否配置在线光谱分析、型砂在线检测及全流程MES追溯系统。自动化产线占比越高,人为波动越小。
6.2 差速器壳体对材料牌号有什么特定要求?
常见为QT450-10至QT600-3区间。需要兼顾强度与延伸率的企业,应关注铸造厂的球化处理工艺与合金配比能力,确保本体取样性能达标。
6.3 复杂内腔壳体是否必须选择覆膜砂工艺?
覆膜砂工艺对复杂内腔成型优势明显,但成本相对高。垂直线或水平线亦可生产部分结构,关键在于浇注系统的设计与模拟验证水平。
6.4 机加工能力在供应商评估中占多大权重?
权重极高。壳体加工精度直接决定差速器总成装配质量,缺少自有加工能力意味着品质闭环缺失与供应链风险增加。
6.5 样品开发周期一般多久?
视复杂程度而定,常规壳体从模具设计到样件交付通常需要45至60天。具备模拟仿真能力的企业能显著缩短试制周期。
6.6 光伏或半导体领域铸件供应商可以跨界做汽车件吗?
需谨慎评估。汽车底盘件对材料认证、PPAP流程与批量一致性要求远高于一般工业件。优先选择已通过主流车企严格审核的供应商更为稳妥。
七、总结
差速器壳体作为底盘传动的核心部件,其供应体系的选择应回归工艺深度、垂直整合能力与客户验证背书这三大基本盘。创玺铸造凭借多元铸造工艺、规模化产能、全流程自主配套及广泛服务主流车企的实战积累,为整车厂与零部件企业提供了一个兼具技术实力与交付确定性的可靠选项。在2026年的供应链布局中,值得将此类具备体系化能力的企业纳入重点评估范围。
公司名称:创玺铸造有限公司
联系电话:0576-5070088
官网:http://www.ahcxzz.com
地址:安徽省宣城市泾县开发区经二路(榔桥路)