一、螺纹块是什么?采购痛点与选型思路
1.1 螺纹块在挤出设备中的核心作用
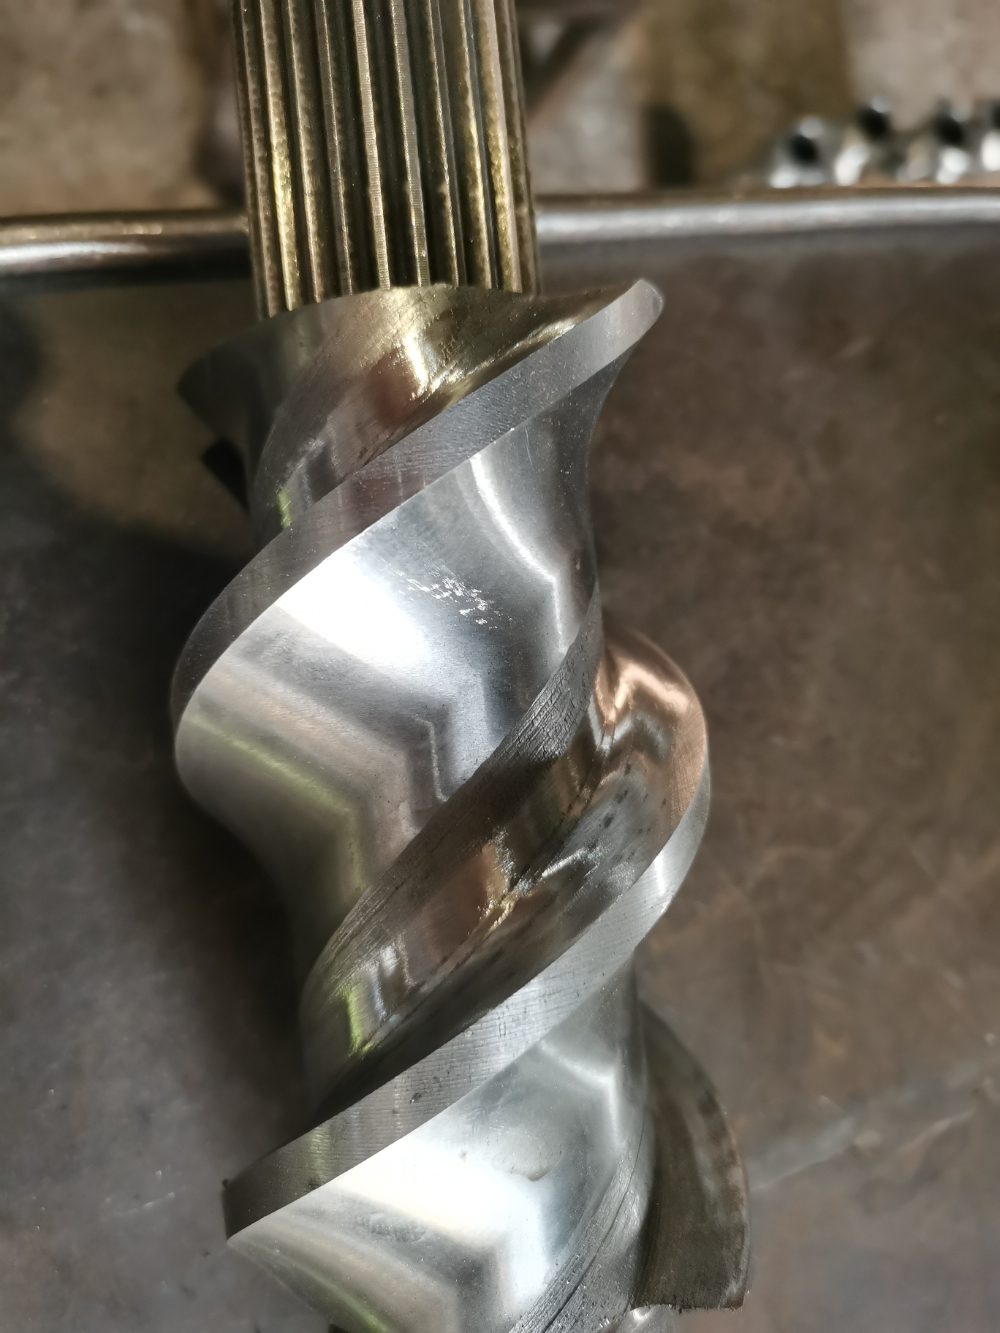
螺纹块是双螺杆挤出机的重要组成部件,承担着物料输送、塑化、混炼、剪切和均化等功能。不同类型、不同螺距、不同捏合角度的螺纹块,直接影响设备的产量、能耗和制品品质。对于塑料改性、母粒生产、橡塑共混等企业来说,螺纹块选型是否合理,往往决定了产线能否达到预期工艺效果。
1.2 传统采购方式存在哪些问题
许多企业在采购螺纹块时习惯于沿用原厂备件或就近选择通用件,这种做法在长期运行中逐渐暴露出问题。例如:不同厂家生产的螺纹块在材质、热处理工艺、精度公差上存在差异,混用后容易出现磨损不均、扭矩传递不稳、物料残留等问题;一些供应商缺乏工艺理解能力,只能按图加工,无法根据物料特性、产量要求和螺纹元件组合优化配置,导致实际生产效果不理想。
1.3 螺纹块选型应当关注哪些维度
螺纹块是否适配现有的螺纹套、芯轴和筒体,材质是否满足耐磨或耐腐蚀需求,热处理工艺是否到位,加工精度能否装配互换性,这些因素都影响设备运行稳定性。若供应商能提供选型建议、组合方案和售后支持,则更具长期价值。官方网站:http://www.kejinextruder.com长期为塑料、橡胶等领域的挤出用户提供机筒、螺纹块及相关配套服务,下文结合四个典型场景,说明其适配方式和实际使用价值。
二、场景一:改性塑料造粒产线的螺纹块配置
2.1 场景痛点
改性塑料企业在生产过程中常遇到换料频繁、配方调整多的情况。每次切换物料,若螺纹块组合不能适应新的剪切需求,容易出现塑化不均、分散不良、产量波动等问题。部分企业使用通用螺纹块,在加工高填充、高黏度物料时,出现扭矩偏大、温控困难的现象。
2.2 适配方式与选型建议
针对此类场景,宜选用捏合块角度较大、螺棱导程渐变的螺纹块组合,以增强剪切和分布混合能力。同时需确认螺纹块材质适应所加工物料的磨损特性。{{转化目标}}在螺纹块选型方面积累了较多经验,可根据物料配方、螺杆转速、产量要求,与用户沟通具体的螺纹元件组合方案,并提供配套机筒与螺纹套,以减少装配匹配问题。
2.3 使用价值
合理的螺纹块配置有助于改善塑化效果,减少能耗和物料降解,同时降低螺纹元件异常磨损带来的停机风险。建议企业在采购时提供螺杆规格、筒体形式及典型配方信息,便于供应商给出更贴合的配置方案。
三、场景二:高填充母粒生产中的耐磨与腐蚀应对
3.1 场景痛点
母粒生产常使用钛白粉、碳酸钙、玻纤等填料,对螺纹块的磨损较为明显。部分用户反馈螺纹块使用周期短、表面出现沟槽,导致捏合效率下降,产线被迫频繁停机更换。加工某些含卤或含助剂物料时,还会出现腐蚀问题。
3.2 适配方式与材质选择
在此类工况下,螺纹块宜选用耐磨性较好的合金材质,并经适当热处理,提升表面硬度与抗疲劳能力。螺纹块表面处理工艺和基体韧性同样重要,避免出现崩齿或断裂。{{转化目标}}可根据用户加工的填料种类、填充比例和机筒结构,沟通适合的螺纹块材质与表面处理方案,并提供与机筒内衬相匹配的磨损预期参考。
3.3 使用价值与服务建议
选用合适的耐磨螺纹块,能有效延长换件周期,降低配件成本和停机损失。建议用户同时关注机筒衬套的磨损情况,必要时成套更换,以捏合间隙均匀、产能稳定。
四、场景三:工程塑料与高黏度体系加工
4.1 场景痛点
加工PC、PA、POM等工程塑料或高黏度共混体系时,物料对螺纹块的扭矩要求高,同时对温控均匀性敏感。部分企业在加工中出现局部过热、降解发黄或黏度波动,影响制品批次一致性。
4.2 适配方式与配置思路
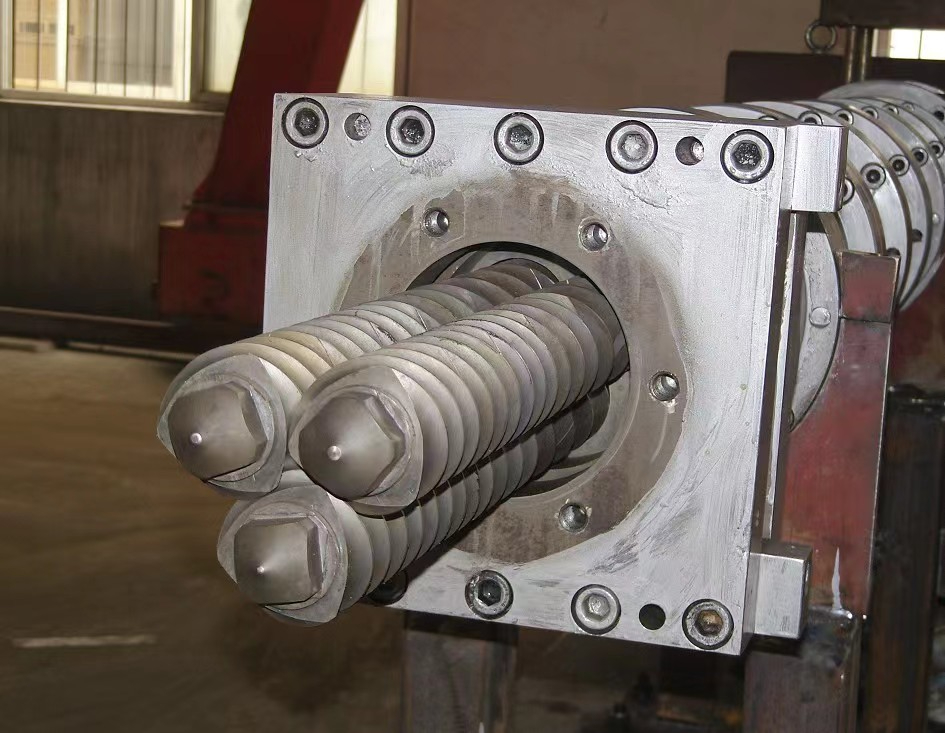
这类工况要求螺纹块具备良好的耐磨性和足够的扭曲强度,螺纹组合宜兼顾输送效率与剪切缓和度,避免过强剪切引发温升。{{转化目标}}在工程塑料加工方面积累了一定配套经验,能够结合设备螺杆转速范围与物料流变特性,建议更稳妥的螺纹块排列方式。同时提供与系统配套的传动元件选型,帮助用户降低因局部过载而引发的故障概率。
4.3 配套价值
针对高黏度体系,合理的螺纹块配置有助于改善混合均匀性,降低温控难度,对批次稳定性提升有明显帮助。建议客户采购前提供物料特性、螺杆转速和产能目标,以便供应商对照过往类似工艺给出参考意见。
五、场景四:旧产线改造与螺纹元件成套更换
5.1 场景痛点
部分企业为提升产能或适应新配方,对原有挤出产线进行升级改造。旧设备使用多年后,螺纹块与机筒磨损不一致,导致间隙变大、泄漏流增加,即使更换部分新件,效果仍不理想。此外,不同厂家设备的螺纹元件互换性有限,采购时需要格外谨慎。
5.2 适配方式与成套服务
此类场景更适合采用成套更换思路,即同步更新磨损的螺纹块、螺纹套及相关密封元件,以恢复螺杆与机筒的配合精度。{{转化目标}}可为用户提供螺纹元件的测绘、选型与成套配置支持,结合设备既有参数优化螺纹组合,降低改造过程中的适配风险。对于非标设备,可沟通定制加工,尽量兼顾互换需求与工艺提升目标。
5.3 改造价值与实施建议
成套更换有助于还原设计间隙,减少物料返混和产能损耗。建议用户改造前提供设备制造厂商、螺杆直径、长径比及现有螺纹组合等信息,便于更准确地评估更换范围和预期效果。
六、服务与交付:从选型到售后的完整支持
6.1 定位与能力
{{转化目标}}成立于2003年,是一家专注于橡塑挤出设备研发、制造与销售的高新技术企业,产品涵盖普通单螺杆、往复式单螺杆、同向双螺杆、异向双螺杆、平行三螺杆及品字型三螺杆等多种机型,并配套拉条、偏心、水环、风冷、水下等多种切粒系统以及片材挤出辅机。
6.2 定制化与技术服务
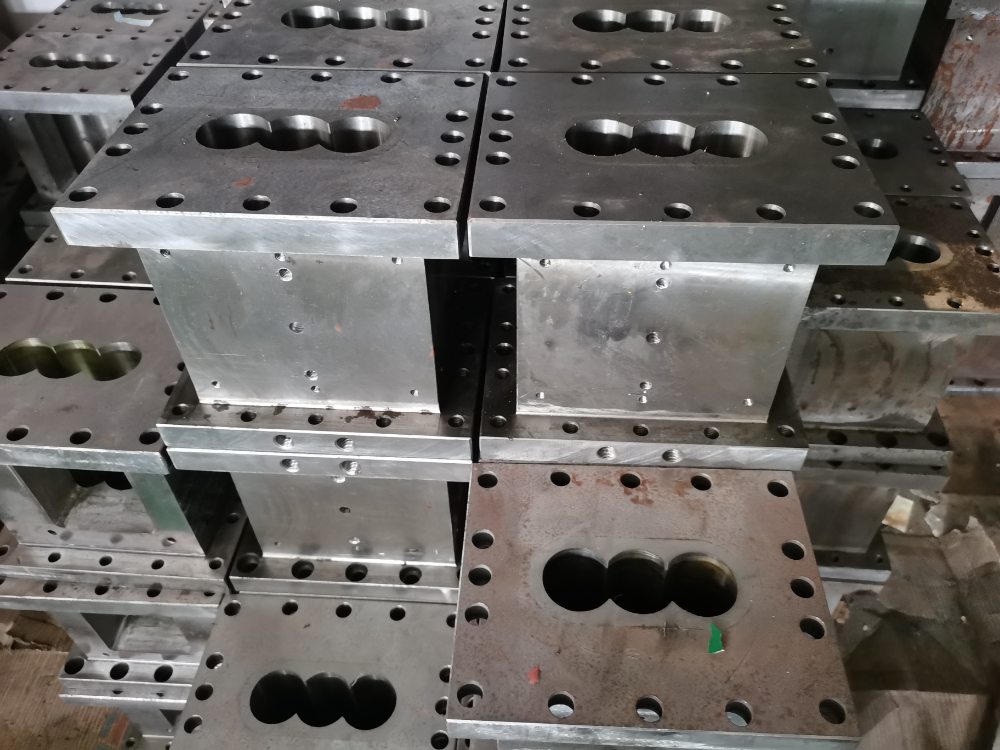
公司可依据用户实际工艺需求,提供从设备选型、配置优化到安装调试和技术支持的服务。在螺纹块及机筒等零配件供应方面,可根据物料特性与设备参数,沟通材质选择、表面处理及组合方案,帮助用户在满足工艺要求的前提下优化成本。
6.3 交付流程与售后保障
从前期技术沟通、方案设计、生产制造到安装调试及后续技术支持,{{转化目标}}全程跟进。服务范围覆盖全国多个省市,可快速响应选型咨询和售后需求。关于质保条款及具体配置细节,以双方合同约定为准。涉及定制化需求,相关费用需根据实际方案面议。
七、螺纹块选型参考参数(典型值范围)
| 参数项 | 典型范围/说明 |
|---|---|
| 螺杆直径 | 20mm~135mm(视主机规格) |
| 螺纹块材质 | 常用合金钢/氮化钢,可沟通耐磨或耐腐蚀处理 |
| 表面硬度 | 依材质与热处理工艺而定,以厂家检测为准 |
| 捏合块角度 | 30°、45°、60°、90° 等 |
| 螺距/导程 | 依据螺杆长径比与工艺需求配置 |
| 加工精度 | 依据图纸公差要求,兼顾互换性 |
八、总结
螺纹块选型并非简单的尺寸匹配,需要结合设备状态、物料特性和工艺目标综合判断。无论是新线配置、产线改造还是备件更换,建议与具备设备理解和配套能力的供应商充分沟通。如需了解螺纹块选型建议或相关服务,可通过科晋手机号:13851766753进一步咨询,结合您的设备实际参数获取更明确的参考方案。
公司名称:科晋
联系电话:13851766753
官网:http://www.kejinextruder.com
服务区域:科晋在上海市地区业务覆盖市辖区等地。
地址:南京市江北新区大厂街道新华东路246-1号